Изготовление. Предпосылки.
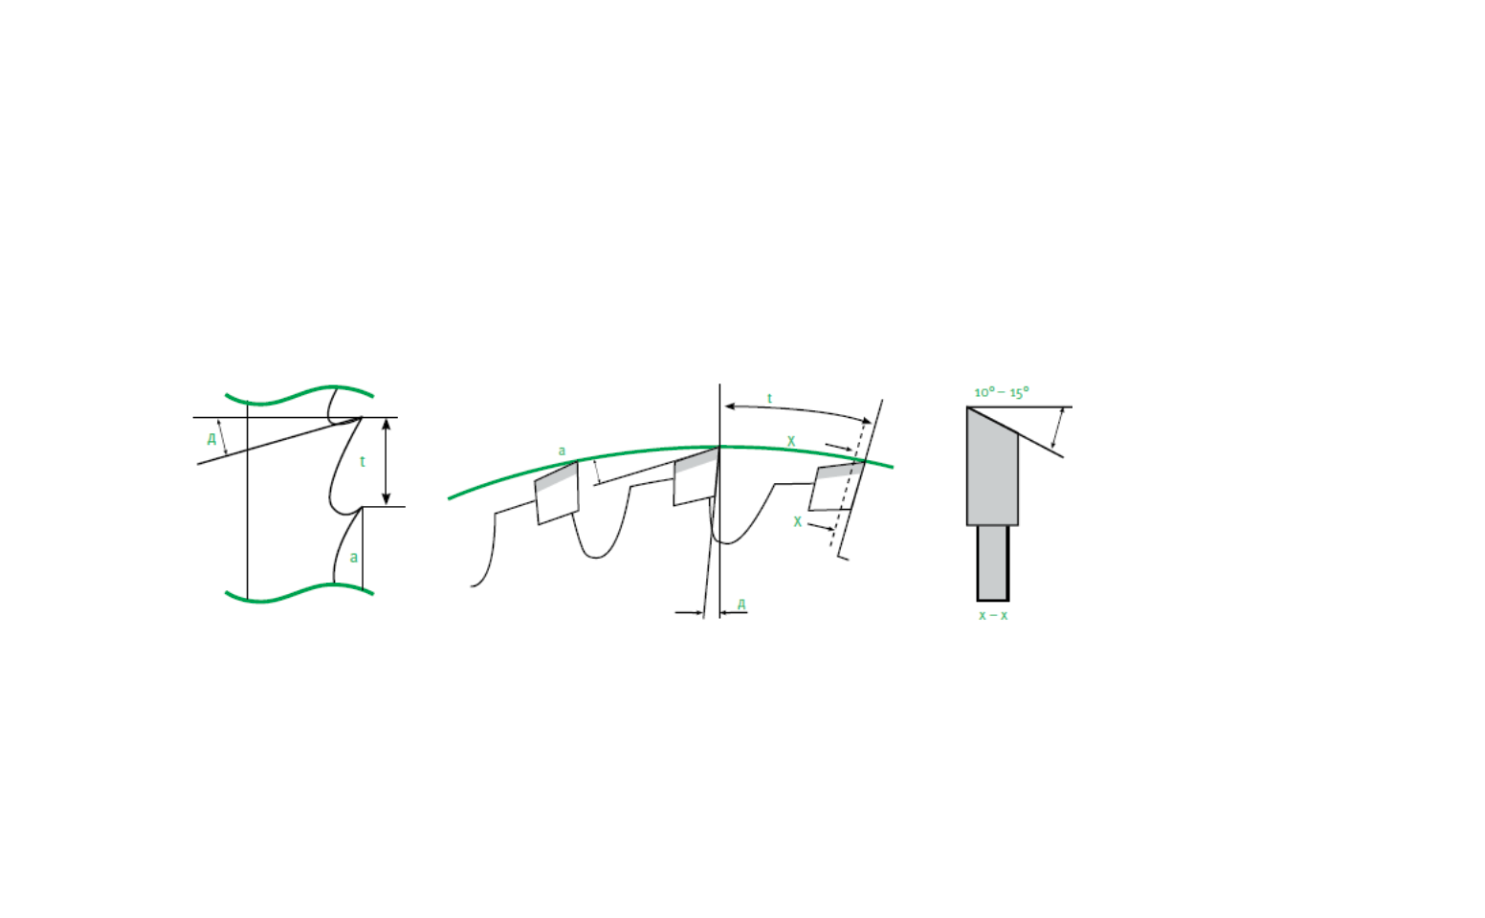
Рисунок 1. Ленточная пила и дисковая пила
Полимерное стекло BauGlas подвергается обработке обычными инструментами при условии, что они достаточно острые. Что касается конструкции инструментов, важно наличие зазора — так, чтобы к материалу прикасался только режущий край.
При использовании скоростного инструмента обычно берут стальные острие, хотя для продолжительной работы желательно привлекать инструменты с карбидными наконечниками.
Длительная работа ручным инструментом может привести к избыточному трению и, как следствие, повышению температуры поверхности. Чтобы обезопасить стекло BauGlas от повреждения в процессе обработки, мы рекомендуем применять машинный и скоростной инструмент и своевременно снимать стружку.
При резке при нормальных условиях охлаждать материал во время работы не требуется.
При использовании высоких скоростей рекомендуется охлаждение водой или сжатым воздухом с целью качественной обработки поверхности. Категорически нельзя использовать масляные эмульсии или смазочно-охлаждающие жидкости. Как правило, они обогащены добавками, не совместимыми с поликарбонатом и могут привести к расслоению от напряжения.
Коэффициент линейного теплового расширения термопластика в целом значительно выше, чем у металлов или стекла. Зная коэффициент линейного теплового расширения полимерного стекла BauGlas, следует проводить проверку измерений, когда лист находится в нормальных природных условиях при температуре окружающей среды – так называемая сравнительная температура.
Маскировкой на техническом сленге называют полиэтиленовое покрытие, наносимое на поликарбонатный лист с целью уберечь его от повреждений. Полимерное стекло BauGlas поставляется покрытое пленкой с обеих сторон. Такая пленка предохраняет от полированной поверхности от царапин и потертостей во время транспортировки и последующей обработки.
Во время машинной обработки и монтажа защитная маскировочная пленка должна оставаться на листе. После окончания работ защиту нужно немедленно снять, потому что сделать это потом будет гораздо сложнее вследствие разрушительного воздействия солнечного света на маскировку.
Если перед резкой стекло нужно промаркировать, это рекомендуется сделать по защитной маркировке. Если нужно, можно чертить прямо по стеклу восковым карандашом. Следует отметить, что не следует применять для разметки острый инструмент, поскольку позже под нагрузкой острые надрезы могут привести к повреждению стекла.
Резка и перфорация: дисковые и ленточные пилы, ножницы, фреза, лазер.
- Дисковая пилка
Чаще всего для разрезания стекла BauGlas применяют пилу настольного типа.Рекомендуем соблюдать следующие правила:
- применяйте пилы с карбидным острием с переменным скосом;
- расстояние между зубцами зависит от толщины стекла: чем тоньше лист, тем меньше промежуток (зазор) между лезвием и столом;
- перед началом работ убедитесь, что на столе нет ничего, что может повредить маскировку или поцарапать стекло BauGlas;
- всегда режьте тонкие листы в пачке толщиной от 15 мм, используя в качестве подкладки более толстый лист или полоску (3 мм);
- для резки единичных листов толщиной менее 2 мм лучше использовать не дисковую пилу, а ножницы.
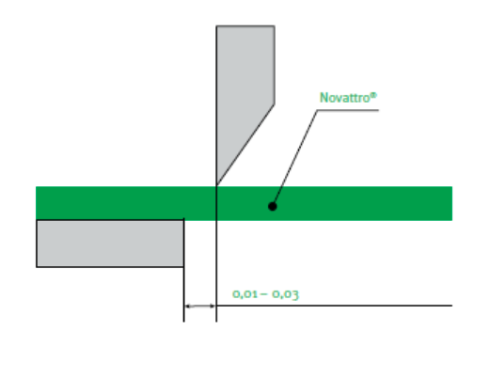
Рисунок 2. Чистый вырез: зазор между лезвием и режущим слоем 0,01 – 0,03 мм
Используется для вырезания частей фигурной или неправильной формы. Желательно использовать ленточную пилу с небольшим разведением зубцов – 10-20 мм. Для партии одинаковой формы полезно использовать опорный толщиномер для предотвращения скалывания. Более толстые листья лучше разрезать пилой с большим размером зубцов. Чтобы получить гладкие края, следует применить не ленточную пилу, а дисковую пилу и/или фрезу (см. таблицу 7).
Таблица 7. Технические характеристики ленточных и дисковых пил, применяемых при резке полимерного стекла BauGlas (см. рис. 1)
| Ленточная пила | Дисковая пила | |
| Угол зазора (градусы) | 20-40 | 10-30 |
| Передний угол (градусы) | 0-5 | 5-15 |
| Скорость резки (мм/мин) | 600-1000 | 1000-3000 |
| Шаг зубов (мм) t | 1.5-3.5 | 2-10 |
- Резка ножницами
Получить чистый надрез/разрез в полимерном стекле BauGlas толщиной до 3 мм можно легко ножницами. В более толстых участках материал имеет тенденцию к вытягиванию. Достичь таких чистых вырезов можно с помощью очень острых ножниц с углом лезвия 45о или менее. При этом важно выдержать зазор между лезвием и основанием надреза от 0.01 до 0.03 мм (см. рис. 2).
Для получения оптимального эффекта и качества обработки следует соблюдать следующие правила:
- При резке листов и деталей толщиной более 1.5 мм необходимо использовать направляющую линейку; это поможет получить аккуратные гладкие края.
- Не рекомендуется резать стекло BauGlas, уложенное в стос.
- Чем толще материал и чем больше диаметр отверстия, тем вероятнее и существеннее эффект усадки.
- Для толщины до 1,5 мм рекомендуется использовать симметричные двойные скошенные лезвия.
- Для толщины более 1,5 мм следует использовать асимметричные лезвия.
- Для получения прямых краев следует использовать односторонние лезвия, скошенные под углом 30о.
Для получения хороших надрезов всегда удерживайте заднюю подпорную подкладку из нейлона или высокоплотного полиэтилена в хорошем состоянии. Обеспечьте нормальное выравнивание лезвия и подложки.
- Фрезерование
При необходимости работать со стеклом BauGlas фрезой допускается использование универсального вертикально-фрезерного оборудования. Учитывая чрезвычайную прочность полимерного стекла, следует применять острые фрезы, предназначенные для работы по металлу (см. таблицу 8).
| Угол зазора (градусы) | 5-15 |
| Передний угол (градусы) | 0-10 |
| Скорость резки (мм/мин) | 15-30 |
| Подача (мм/об) | 0.1-0.3 |
Таблица 8. Фрезерование поликарбоната
Так называемая термическая резка происходит с помощью лазерного луча. Используют луч CO2 – например, для сложного очертания. Резку лазером можно выполнять на листах BauGlas с маскировкой или без него. Для того чтобы на краях не образовывалась окалина, нужно предварительно хорошо просушить полимерное стекло BauGlas. А иногда после термической обрезки может потребоваться еще и отжиг. Обратите внимание, что при выполнении лазерной резки на более толстых листах (свыше 2 м) цвет кромки, где прошел лазер, потускнеет.
Цель этой статьи – дать нашему клиенту (партнеру, потребителю и т.п.) как можно больше понимания, как работать с ПК. Выбор метода, на котором вы остановитесь – полностью за вами. Авторы этого руководства предоставляют информацию без гарантий. Они приводят здесь типичные технические значения. Ответственность за выбор метода, проведенные предварительные тестирования, соблюдение технических условий, учет юридических аспектов в отношении себя или третьих сторон тоже лежит на потребителе нашего материала.
Важный нюанс при необходимости выполнить перфорацию на листах поликарбоната – допуск на усадку. Опыты и практика показывают, что он достигает 5%, когда после механической обработки материал подвергается еще термическому воздействию.
Устранение неисправностей при резке
Главная неприятность, с которой сталкиваются при резке поликарбоната – это расщепление или расслоение кромок.Чтобы предотвратить это, необходимо выполнить следующие действия:
Сверление
Для сверления рекомендуется использовать специальные сверла для пластиков, доступные на рынке. Но при их отсутствии можно воспользоваться и обычным сверлом для металла, если оно еще не контактировало с металлом. Как правило, при сверлении листов охлаждение не требуется.
Если потребуется глубокое сверление, рекомендуется охлаждение потоком сжатого воздуха и/или частое извлечение сверла. В таком процессе необходимо позаботиться об организации отвода тепла и стружки. В работе с поликарбонатом категорически запрещено использование масляных или масляных смесей.
Для отверстий большего диаметра можно использовать цилиндрические фрезы. При этом необходимо контролировать соблюдение расстояния от центра отверстия до ребра листа. Такое расстояние должно быть не менее двукратного диаметра отверстия — следовательно, минимум 6 мм.
По окончании сверления обязательно нужно убедиться, что отверстия имеют гладкую поверхность без следов трещин или шероховатости. Любые неровности следует сразу устранить, иначе это может привести к раскалыванию или разлому листа ПК при монтаже.
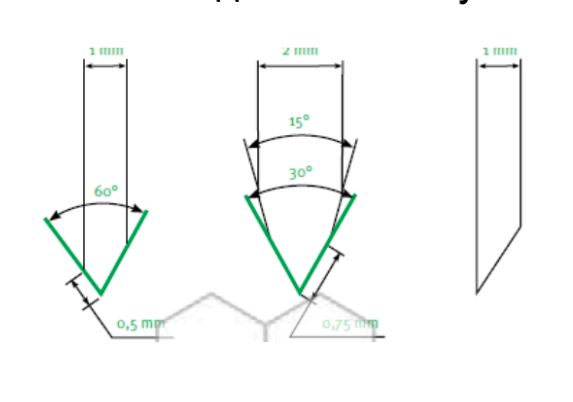
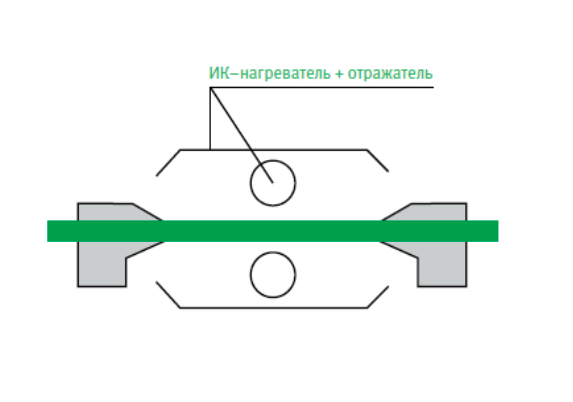
Рисунок 3. Рисунок 4.
| угол зазора (градусы) | 5-15 |
| передний угол (градусы) | 0-5 |
| верхний угол (градусы) | 110-130 |
| спиральный угол (градусы) | 30 |
| скорость резания (м/мин) | 15-30 |
| подача (мм/об) | 0.1-0.3 |
Таблица 9. Сверление: главные технические характеристики
Формирование
Поликарбонатные листы используют для создания различных форм и очертаний конструкций. Различают две основных группы методов работы с этим материалом: холодное (изгиб, вальцовка) и термоформование посредством вытягивания или выдувания, применения пресс форм и/или создания дополнительного давления.
Рисунок 5. Горячий линейный изгиб
Стекло BauGlas нагревают локально, с помощью ИК излучателей или проводов сопротивления.
Холодное формирование
1. Холодный изгиб.
Выгибать все виды стекла BauGlas можно в холодном состоянии до минимального радиуса, равного 150-кратной толщине листа. Для изгибов меньших радиусов рекомендуется драпировочная формовка, о которой говорится в этом разделе ниже.
2. Вальцовочное формирование.
Вальцовочную формовку выполняют на стандартных металлических прокатных валках, предназначенных для работ с листами. Следует помнить, что при вальцовочном формировании листов толщиной более 2 мм создается высокое давление. Это влечет за собой изменения в механических свойствах листа, а затем и его дальнейшее разрушение. Поэтому формование выполняют в направлении, параллельном направлению экструзии. Соответствующие указания намечены на защитной маскировке.
Части, в которых в результате формирования создается высокое внутреннее напряжение, становятся более уязвимыми для химического воздействия, чем равные листы. Нельзя касаться никаких деталей в процессе холодного изгиба методом вальцовочной формовки. Значительное внутреннее напряжение, создаваемое при формировании, создает ограничение для возможного угла изгиба. Снизить уровень внутреннего напряжения может отжигание, о чем будет описано ниже в этом разделе.
После вальцовочной формовки обязательно следует стадия релаксации материала, на которую нужно обеспечить несколько дней, прежде чем продолжать монтаж или эксплуатацию. Учитывая этот процесс, необходимо при формировании оставить дополнительное пространство для изгиба; он составляет ориентировочно 25о. Однако если есть возможность, следует выбирать горячий изгиб вместо вальцовочной формовки.
Термоформирование
1.Предварительная сушка
В научных кругах ведутся дискуссии о необходимости предварительно сушить листы поликарбоната, поскольку степень поглощения влаги этим материалом стремится к нулю. Однако, как показывает практика работы с полимерным стеклом BauGlas, для всех методов термоформования существует риск воздействия на габаритную стабильность полимерного стекла. И если не высушить листья тщательно перед отделкой, могут возникнуть влажные пузырьки, ухудшающие внешний вид готового изделия.
Для сушки рекомендуется использовать вентилируемый воздушный термостат при температуре 120-150°C. Чем больше толщина листа, тем дольше он должен находиться в термостате (см. таблицу 10).
Таблица 10. Зависимость продолжительности сушки от толщины ПК листа.
Процесс сушки листов ПК должен проходить следующим образом:
- после удаления защитной маскировки лист необходимо подвесить, установить вертикальное положение или уложить горизонтально на стеллаже в термостате;
- между листами необходимо соблюдать промежуток 20-30 мм для свободной циркуляции воздуха между ними;
- при возможности листы после предварительной сушки до начала формования лучше оставить в термостате: это поможет сэкономить энергию для нагревания или продолжительность нагревания в термоформировочной машине;
- полностью высушенные листы, извлеченные из термостата и охлажденные до комнатной температуры, могут быть использованы в течение 1 часа до максимум 10 часов (в зависимости от относительной влажности и температуры производственного помещения) без необходимости нового подсушивания.
Что касается усадки, то следует учитывать, что при первом нагреве до температуры около 148°C размеры полимерного листа уменьшаются. Выполняя детали из стекла BauGlas, рекомендуется вносить в расчеты ожидаемую усадку: она достигает 6% для листа толщиной до 3 мм и 3% для листа толщиной более 3 мм.
Перед началом любых операций по нагреву и формовке полимерного стекла BauGlas, материал следует очистить с помощью антистатического средства или обработать пушкой ионизационного воздуха. Такие действия помогут предотвратить появление следов или даже проникновение грязи и пыли в готовое изделие (см. раздел Очистка).
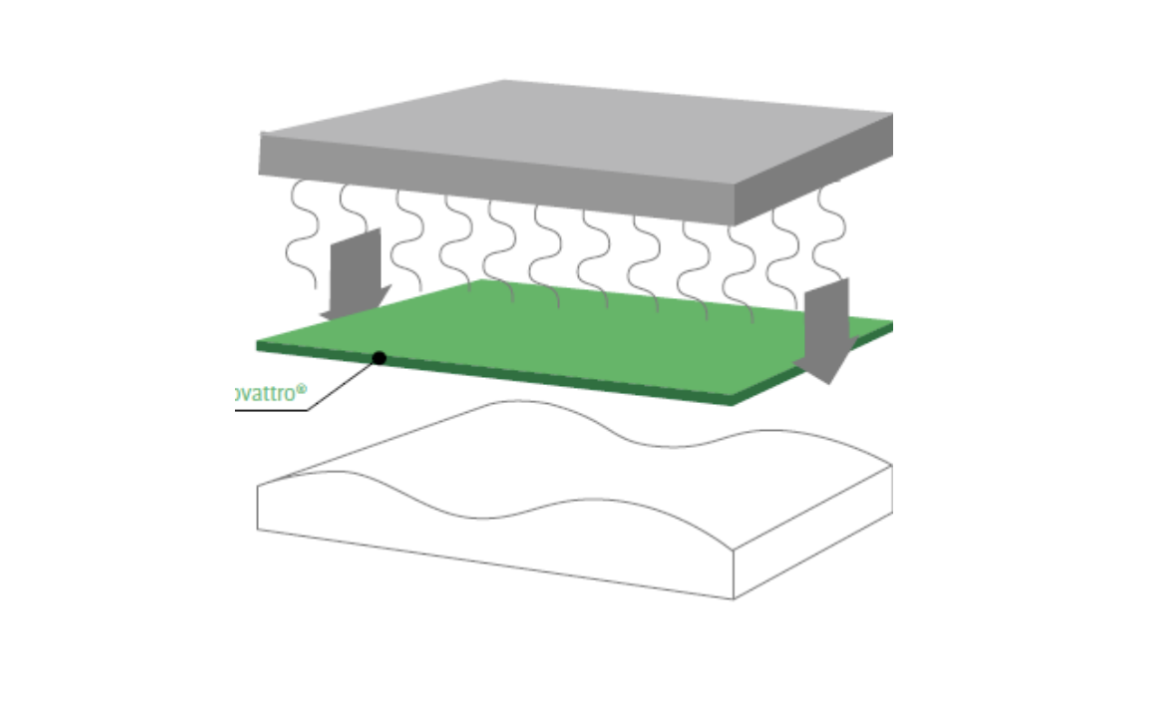
Рисунок 6. Термоформирование.
2. Горячий линейный изгиб.
Технически этот вид термоформования простейший в производстве, так как происходит при температурном режиме в 150-160°C, а также предварительная сушка при нем не требуется.
Горячий линейный изгиб используется для получения частей, локально сгибающихся по одной оси. К примеру, такие листы часто становятся деталями для сооружения защитных ограждений машин. Полимерное стекло BauGlas нагревают локально с помощью ИК-излучателей или проводов высокого сопротивления (см. рис. 5).
Процесс происходит просто: лист нагревают до требуемой температуры, после чего вынимают из источника нагрева, сгибают до образования необходимой конструкции и фиксируют в таком виде для остывания и релаксации. Если нагрев происходит с одной стороны листа, его нужно несколько раз переворачивать для получения равномерной температуры.
Для листов толщиной более 3 мм применяется нагрев «слойного» типа. Конечно, это имеет экономический смысл для требовательных конструкций, ставящих производителям задачи с повышенными требованиями. Для таких архитектурных элементов часто нужно выполнить в одном изделии разные радиусы гибки. Их можно получить путем изменения ширины нагреваемой зоны. Рекомендуется минимальный радиус изгиба, равный 3-кратной толщине листа.
Чтобы избежать неприятностей в дальнейшей эксплуатации изделий, выполненных с применением горячего линейного изгиба, следует помнить об образовании внутреннего напряжения в местах нагрева. Впрочем, при формировании поликарбонатных листов любым горячим способом создаваемые вследствие формирования внутренние напряжения значительно ниже, чем при холодном способе.
3. Драпированное формирование
Одноаксиальные (одноосные) формы изгиба с большим радиусом кривизны можно получить с помощью следующих шагов:
Прежде чем поместить лист в термостат для нагревания, нужно снять маскировку.
4. Вакуумные прессформы
Для больших производственных партий и/или, когда требуется оптимальное качество поверхности, применяют инструмент из алюминия или стали с возможностью контролировать и регулировать температуру. Оптимален уровень 120-130°C. В общем, чем выше температура прессформы, тем лучше внешний вид конечного изделия.
Для изготовления образцов или небольших партий серийного производства можно использовать инструменты из гипса, твердых пород дерева, эпоксидной или полиэфирной смолы. Для того чтобы легко отделить изделие от прессформы, угол должен быть около 4-6о, плюс припуск на усадку изделия 0.8-1%. Для ускорения воздушной вентиляции предлагается рассверливать заднюю часть сверлом большего диаметра.
На рынке предлагаются также специальные смолы, позволяющие выполнить ячеистые прессформы без вентиляционных отверстий. Чтобы избежать истончения и появления сетки во время формовки, прессформы выполняют с закруглениями, равными по меньшей мере толщине листа.
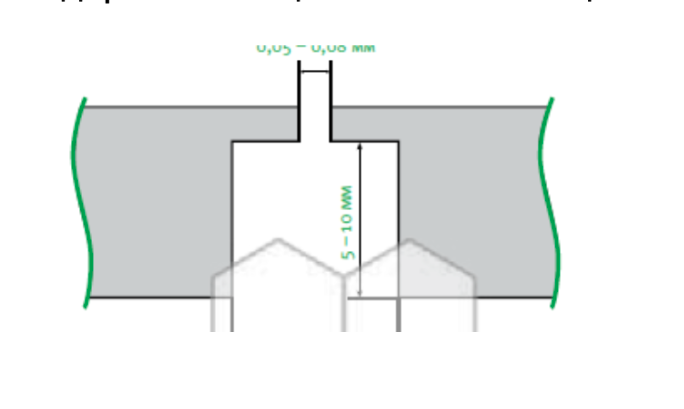
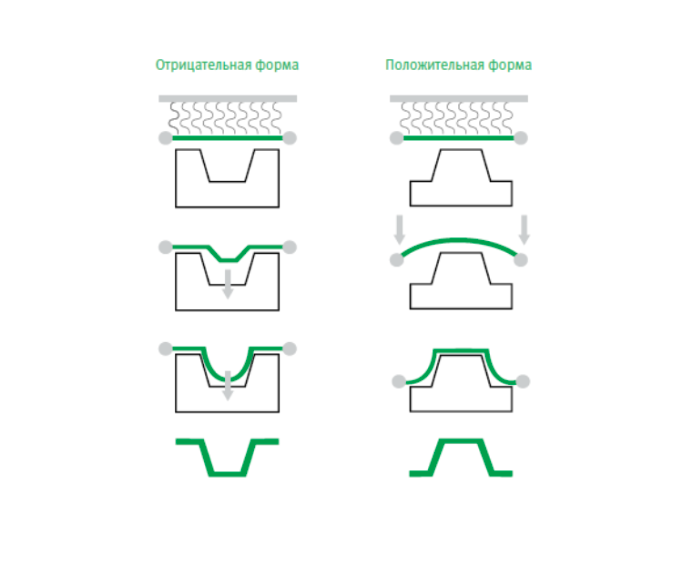
Рисунок 7. Вакуумное формирование
Рисунок 8. Пресформы
5. Отрицательные и положительные прессформы
Отрицательные прессформы применяют для изготовления готовых изделий с тонким дном и толстыми стенками, тогда как положительные прессформы для изделий с толстым дном и тонкими стенками. В зависимости от цели применения производят положительные или отрицательные прессформы.
Для разнообразия внешней отделки готовых изделий используют отрицательные прессформы, позволяющие выполнить больше деталей (см. рис. 8).
6. Нагрев
Для того чтобы термическую формовку выполнить максимально эффективно, полимерное стекло BauGlas необходимо равномерно нагреть до температуры 175-205°C. В верхнем температурном диапазоне стекло BauGlas повторяет очертание прессформы наиболее точно.
При температуре 175-180°C формируют небольшие детали. Также рекомендуется использование нагревательных систем вне формировочной машины. Это обусловлено тем, что температура обработки относительно высока, а стекло BauGlas охлаждается быстро. Следовательно, формировочное оборудование должно быть оборудовано собственными нагревательными элементами.
Инфракрасный нагрев слоистого типа, позволяющий достичь требуемой температуры относительно быстро, делает процесс термоформования более экономным. При этом способе нагрева рекомендовано применение одиночного верхнего ИК-нагревателя, поскольку он обеспечивает более равномерный и быстрый нагрев. В результате это сокращает и удешевляет процесс обработки.
Требуемая продолжительность нагрева увеличивается с увеличением толщины листа. Продолжительность должна определяться предварительно экспериментальным путем на соответствующей формировочной машине.
Чтобы избежать значительных тепловых потерь во время нагревания, рекомендуется также нагревать системы, используемые для поддержания и зажима кромок листа. Это также уменьшит риск создания внутреннего напряжения или коробления кромок.
Для получения необходимого толщины градиента, лист может быть выдут. Также можно предварительно отрегулировать получение желаемой формы с помощью заглушки.
7. Охлаждение сформированной части
Полимерное стекло BauGlas быстро застывает, поэтому требует быстрого формирования. В то же время, высокая температура, создающая погрешности под нагрузкой, позволяет организовать короткие циклы охлаждения. Изделия можно снимать с прессформы без риска деформации после того, как температура достигла 135°C.
8. Свободное выдувание или вытягивание
Такие методы, как выдувание или вытягивание, используются для формировки изделий куполообразной формы. Разница в этих методах состоит в том, что при формировании свободным выдуванием используется воздушное давление, а при свободном извлечении используется вакуум.
Лист нагревается до появления провисания. Чтобы не было искаженных частей, нагрев должен быть однородным. Сквозняков на рабочем месте следует избегать: они могут вызвать неравномерное прогревание.
Исходное давление (или вакуум) вначале высокое и постепенно снижается к концу цикла формирования. Давление (или вакуум) поддерживается на постоянном уровне, пока температура листа не достигнет 135°C. При этой температуре изделие можно снять. Необходимо соблюдать чистоту рабочего места: грязь в сжатом воздухе может оставить метки на листьях.
9. Другие способы
Фактически все остальные способы термоформирования ПК листов включают комбинации и последовательные применения методов, описанных выше. Формирование под высоким давлением (HPF) и формирование двойных листов (TSF) – это два современных продвинутых метода, которые могут конкурировать с инжекционным формированием посредством выдувания. Эти технологии используются для производства небольших или средних партий.
10. Формирование с помощью высокого давления
Этот метод формирования, кроме теплового воздействия, базируется на двух составляющих: использовании отрицательной прессформы и создании дополнительного давления для придания нужной формы ПК-листам. Атмосферное давление увеличивается путем дополнительной подачи воздуха под давлением до 1 Н/мм2. Под этим суммарным давлением материал – размягченный лист – лучше всего распределяется по прессформе. Этот метод предпочтительно применяют для заполнения углов и глубоких участков матрицы (прессформы). В результате получают изделия с деталями высокого качества, четкими кромками и гладкими аккуратными поверхностями.
11. Формирование двойных писем
При этом способе два нагретых листа укладываются между двумя нагретыми прессформами. Воздушное давление, подаваемое на поликарбонат, создает полые формы. Способ используется для создания деталей с высокой структурной жесткостью и низкой плотностью.
12. Отжиг
Одним из актуальных вопросов обработки полимерных материалов остается уменьшение до минимума внутренних напряжений, возникающих во время обработки. Одним из оптимальных методов борьбы с образованием внутренних напряжений является отжиг.
Отжигу подвергают части, где существует вероятный риск образования внутреннего сопротивления. Эти части равномерно нагревают в вентилируемом термостате до 120-130°C. Продолжительность нагрева определяют в зависимости от толщины листа: из расчета 1 час на каждые 3 мм толщины. Затем такую часть медленно охлаждают до комнатной температуры, желательно в термостате с закрытой дверцей.
13. Устранение неисправностей при термоформировании
В нижеприведенной таблице 11 содержится сводная информация о возможных дефектах и повреждениях, которые могут возникнуть при различных методах термоформирования.
Таблица 11. Устранение неполадок при термоформировании.
| Проблемы | Возможные причины | Решения | Гарячий линейный изгиб | Драпирование | Вакуумное формирование | Свободное выдувание |
| Пузырьки в листе | влажность | предварительная сушка | ✅ | ✅ | ✅ | ✅ |
| избыток тела | уменьшить нагрев | ✅ | ✅ | ✅ | ||
| Потресканые или слабые части | Лист слишком горячий | уменьшить нагрев | ✅ | ✅ | ||
| Прес-форма слишком холодная | Повысить температуру прес-форми | ✅ | ||||
| Горячая часть, снятая слишком поздно | Сократить цикл охолодження | ✅ | ||||
| Скорость вакуумувания | Ограничить вакуум | ✅ | ||||
| Слишком высокая | Закруглить углы | ✅ | ||||
| Острые кромки | Используйте большой лист | ✅ | ||||
| Создание паутины | Поверхность листа слишком мала | Проверить наличие горячих или теневых пятен | ✅ | |||
| Неравномерный нагрев | Мин. расстояние = 2 х глубине | ✅ | ||||
| Слишком малые расстояния от пресс-формы | Ограничить вакуум | ✅ | ||||
| Скорость вакуумирования слишком высокая | Расстояние от зажимной пресс-формы < | ✅ | ||||
| Уменьшение или неполные детали | Поверхность листа слишком большая | Проверьте на утечку или добавьте вакуумных отверстий | ✅ | |||
| Вакуум слишком малый | ✅ | |||||
| Часть прилипает к пресс-форме | Температура листа слишком мала | Увеличить нагрев | ✅ | |||
| Пресс-форма слишком горячая | Снизить температуру пресс-формы | ✅ | ||||
| Часть, снята слишком поздно | Снимите быстрее | ✅ | ||||
| Следы | Угол штамповочного уклона слишком мал | Угол наклона 4-5 градусов Замутнить паром, или использовать наждачную бумагу |
✅ | |||
| Поверхность пресс-форми слишком гладкая | Замутнить паром, или использовать наждачную бумагу | |||||
| Температура листа слишком высокая | Уменьшить время нагрева | ✅ | ✅ | |||
| Дефекты поверхности | Вакуумные отверстия на месте | Переустановить отверстия | ✅ | ✅ | ||
| Пыль на пресс-форме или листе | Продуть сжатым воздухом | ✅ | ||||
| Неровные части | Вакуумные отверстия на месте | Переустановить отверстия | ✅ | |||
| Пресс-форма/зажим слишком холодные | Повысить температуру предварительного нагрева | ✅ | ||||
| Неравномерное нагревание/охлаждение | Проверить наличие сквозняков, проверить нагреватель, снимите раньше | ✅ | ||||
| Неровные части | Вакуумные отверстия на месте | Переустановить отверстия | ✅ | ✅ | ✅ | ✅ |
| Пресс-форма/зажим слишком холодные | Повысить температуру предварительного нагрева | |||||
| Неравномерный нагрев/охлаждение | Проверить наличие сквозняков, проверить нагреватель, снимите раньше |
Соединение ПК листов BauGlas
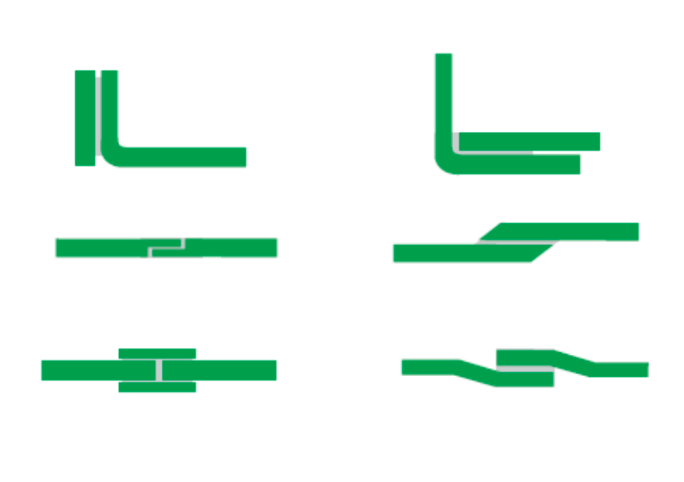
Рисунок 5. Рекомендуемые конструкции соединений
Прежде чем создавать условия, при которых поликарбонат контактирует с растворителем, необходимо убедиться в том, что приняты все меры безопасности. Растворитель должен быть таким, что не оказывает разрушающего химического воздействия на поликарбонат, а также сопровождается соответствующими сертификатами качества и безопасности. Помещение, где проходят работы, должно иметь эффективную вентиляционную систему, поскольку растворитель может быть токсичным и даже содержать канцерогены. Поэтому, следует обеспечить работников всеми необходимыми средствами индивидуальной защиты.
Обязательно нужно учитывать, что место соединения должно нести такую же нагрузку, как и другие части конструкции. Поэтому не следует пренебрегать расчетами для выполнения такого соединения, которое выдержит внутреннее напряжение и сведет к минимуму риск раскола или расщепления поликарбонатного стекла. Соединение растворителем - это самый простой и экономный способ, дающий очень прочную связь.
Самый распространенный способ соединения относительно тонких листов – сочетание внахлестку (см. рис. 9). Самый распространенный растворитель, используемый для соединения стекла BauGlas – метиленхлорид. С ним относительно легко работать, поскольку точка кипения составляет всего 40.2оС, но для соединения больших участков он не применяется, так как слишком быстро испаряется.
После добавления 8% поликарбонатных гранул в метиленхлорид получают раствор с уменьшенной скоростью испарения. Дополнительным преимуществом такого раствора есть то, что поверхности не нужно слишком плотно сжимать, как это необходимо при использовании чистого растворителя.
Процесс соединения с помощью растворителя происходит в следующей последовательности:
Максимальная прочность соединения наступает при комнатной температуре через 2 дня после склеивания.
Склеивание растворителем стекла BauGlas с другими полимерными материалами возможно только при условии, что используемый растворитель растворит оба материала.
Работая с адгезивами, следует соблюдать обычные меры безопасности и инструкции от производителя.
На рынке представлены несколько разных коммерчески доступных адгезивов, с помощью которых можно эффективно соединять листы стекла BauGlas друг с другом, а также с другими материалами. Универсального ответа на выбор адгезива нет, потому что каждое применение имеет собственные требования.
Подбирать адгезив нужно ориентируясь на такие факторы как среда конечного использования, рабочая температура, желаемый внешний вид соединения, технические условия нанесения адгезива и т.п.
Процесс соединения с помощью адгезива происходит в следующей последовательности:
Для эффективного соединения полимерного стекла BauGlas могут использоваться различные коммерчески доступные одно- или двухкомпонентные адгезивы типа цианоакрилата, полиуретана, эпоксидной смолы или адгезивы на резиновой основе.
3. Клейкая лента
Для быстрого соединения можно использовать эластичную двустороннюю клейкую ленту. Такие ленты широко представлены на рынке строительных материалов, могут быть прозрачными и чаще всего выполнены на акриловой основе. Предназначены для склеивания различных материалов, они особенно удобны для соединения тонких листовых материалов к другим пластикам, стеклу или металлам (см. рис.10)
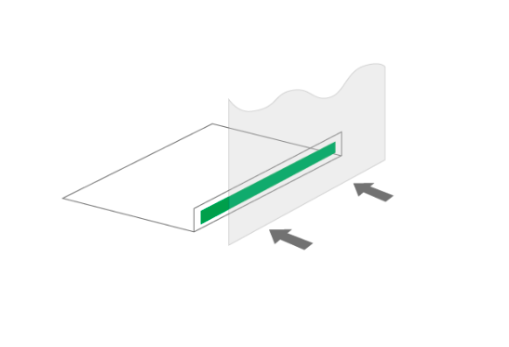
Рисунок 10. Двусторонние клеящие пленки
4. Сварка
С эстетической точки зрения сварка является не самым предпочтительным вариантом соединения. Главным образом сварка используется для соединения изделий из готовых листов. Для соединения элементов из стекла BauGlas успешно используются два метода сварки: горячим воздухом и ультразвуком. Способ выбирают в зависимости от того, какие конфигурации готового изделия необходимо получить.
При сварке полимерного стекла BauGlas следует соблюдать следующие правила:
→ Сварка горячим воздухом
При этом методе сварки обычно используются электрически нагреваемые факелы. Когда такие факелы оборудованы мелкоскоростной форсункой, сварочный электрод подается отдельно вручную к шву. Однако чаще применяют факелы, оборудованные высокоскоростной форсункой, и сварочный электрод пропускается через форсунку непосредственно на линию сварки.
Рекомендуемые следующие параметры сварки:
Для того чтобы избежать деформации материала и создания внутреннего напряжения вследствие локального нагрева и теплового расширения, длину сварочного шва следует ограничить до 300 мм.
→ Ультразвуковая точечная сварка
Еще один метод, успешно применяемый для соединения листов полимерного стекла BauGlas – ультразвуковая точечная сварка. Подробную информацию об аппарате точечной сварки и условиях сварки важно получить у производителей такого оборудования.
5. Механические крепления
Отверстия, проделанные в стекле BauGlas для монтажа конструкций, могут ослабить прочность листов. Стекло BauGlas имеет значительно больший коэффициент линейного теплового расширения, чем металл или стекло. Поэтому обязательно нужно оставлять допуски, чтобы полимерное стекло могло свободно расширяться при изменении температуры.
В нижеприведенной таблице 12 приведен пример того, как изменяются значения расширения листа длиной 1 м при повышении температуры на 20о.
| Коеффициент линейного теплового расширения (мм/м°С) | Расширение d 20°C (мм) | |
| Полимерное стекло BauGlas | 0.065 | 1.30 |
| алюминий | 0.024 | 0.48 |
| сталь | 0.012 | 0.24 |
| стекло | 0.008 | 0.16 |
Таблица 12. Пример расширения листа при изменении температуры на 20°C при применении механических креплений.
Зажим всегда осуществляют таким образом, чтобы не допустить создания избыточного локального напряжения через силы сжатия. Также уменьшить этот риск можно, например, путем использования шайб или формировки по периметру. Такой лист стекла BauGlas можно пробить гвоздями, соединить скобами или заклепками. Однако этот тип крепежа не рекомендуется для промышленного применения (см. рис. 11).
Лучший способ крепления стекла BauGlas – это винты с цилиндрической головкой. Винты со скошенной головкой нельзя использовать: они от напряжения могут давать трещины.
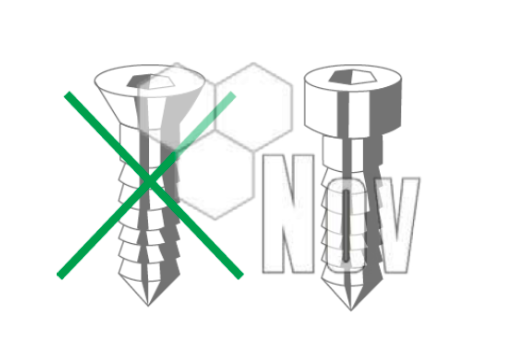
Подходящие отверстия с учетом зазора обычно высверливают в стекле BauGlas, причем зазор зависит от размеров листа и температурных колебаний, которые могут возникнуть во время эксплуатации. Для соединения больших листов при необходимости выполняют отверстия удлиненной формы. Расстояние между центром отверстия и наружной кромкой листа должно составлять не менее 2 диаметров отверстия, то есть не менее 6 мм. Винты нужно затянуть до такого момента, который позволял бы перемещать лист при меняющейся температуре.
Удобный метод фиксации изделий из полимерного стекла BauGlas, а также подсоединение металлических деталей, например шарниров, или металлических стандартных профилей – это вставка металлических втулок с внутренней резьбой с помощью ультразвука.
Для устранения концентрации напряжения и увеличения ударного сопротивления защитных устройств стекла машины такие защитные устройства могут быть зажаты в резиновых профилях EPDM.
6. Заключительная обработка стекла BauGlas
Для создания различных форм, архитектурных элементов, строительных и технических конструкций, стекло BauGlas приходится подвергать таким заключительным способам обработки, как шлифовка, полировка, декорирование, нанесение красок и/или принтов и штамповка деталей при высоких температурах.
→ Шлифование
Прежде чем выполнить окончательную полировку во многих случаях стекло BauGlas приходится предварительно отшлифовать. Как правило, для этого применяют бесконечную абразивную ленту, подаваемую автоматически. Рекомендованная скорость подачи ленты – 20-30 м/с, выполняется операция при низком контактном давлении. Шлифовальные ленты с соединительным материалом из синтетической смолы (размер зерен от 400 до 500) используют для сухой шлифовки полимерного стекла, а водостойкие ленты - для влажной шлифовки.
При необходимости можно провести ручную шлифовку с помощью наждачной бумаги разной зернистости: например, последовательно используя наждак № 150, 240, 400.
→ Полировка
Такие важные свойства полимерного стекла, как высокая светопроницаемость, могут быть потеряны или существенно ухудшиться, если на поверхности образуются потертости, и вместо прозрачного поликарбонат становится матовым. Поэтому обязательным этапом конечной обработки является контроль прозрачности, которая напрямую зависит от глади поверхности.
Для получения совершенно гладкой поверхности стекло BauGlas подвергают обработке полировальным кругом со скоростью 20-30 м/с. Предварительно материал шлифуют и выравнивают, после чего производится полировка с использованием бесщелочной полировальной пасты.
Финишная полировка выполняется на чистом полировальном круге без пасты.
→ Декорирование
Поскольку спектр применения полимерного стекла BauGlas очень широк и включает в себя витрины, наружную рекламу, элементы современных архитектурных конструкций и т.п., часто нужно изготавливать цветные и декорированные изделия из ПК-листов.
Перед началом печати или окраски необходимо тщательно очистить поверхность антисептиком от частиц пыли и микропилы (см.Очистка). Если есть возможность, рекомендуется организовать удаление частиц пыли с помощью ионизированного воздуха.
Печать на полимерном стекле, покраска и нанесение рисунка – довольно простые операции, которые можно выполнять на обычном предназначенном для этих работ оборудовании. Главным требованием к краскам и чернилам является химическая совместимость с поликарбонатом. Ранее в настоящем руководстве рассматривались уже нюансы химической резистентности поликарбоната, подробнее рассмотренные в статье «Химическая стойкость поликарбонатных продуктов», размещенной на сайте. Использование красок, совместимых с поликарбонатом, является необходимым условием для того, чтобы предотвратить его повреждение и/или потерю ударной прочности листа, при нанесении и в процессе дальнейшей эксплуатации готового изделия.
Помимо предварительной очистки такая операция не требует никакой специальной обработки. После нанесения краски необходимо дождаться, пока листья полностью высохнут, и только после этого складывать в кипы для хранения или транспортировки.
Для определенных видов красок и чернил могут потребоваться дополнительные или специфические операции при нанесении, сушке или последующем хранении и транспортировке. Такую информацию обычно предоставляет производитель краски, и эти инструкции следует тщательно придерживаться.
Метод горячей штамповки применяют для получения объемных изображений на ПК-листах. При этом методе обязательным условием является правильный подбор штамповочной фольги. Не рекомендуется производить глубокое тиснение во избежание расколов/разрывов в поликарбонате. Лучше выполнять тиснение только на минимальную глубину.
Нормальные условия:
• Температура красителя: 190°C
• Давление: 0,4 Н/мм²
• Продолжительность тиснения: 2-3 с
7.Очистка
Очистка полимерного стекла требуется во многих ситуациях: от простого мытья для сохранения гигиены, эстетики и прозрачности до подготовки к последующей обработке. Для того чтобы избежать повреждения поликарбоната или готовых изделий из него, соблюдают следующие рекомендации.
- Стекло BauGlas можно чистить чистой мягкой губкой и промывать теплой водой, содержащей мягкое мыло или слегка кислотный, нейтральный или щелочный детергент. Затем тщательно промыть чистой водой и высушить замшей или влажной губкой.
- После мытья рекомендуется обработка антистатиком.
- Свежие следы краски, смазки, избытка глазировочной смеси и т.д. перед просушкой удаляют, протирая мягкой тканью, пропитанной изопропиловым или этиловым спиртом или петролейным эфиром (точка кипения 65о). После удаления пятен промывают полимерное стекло как описано выше.
Пятна ржавчины можно удалить 10% раствором оксолиновой кислоты.
- Нельзя очищать стекло BauGlas такими веществами: абразивными или сильно щелочными чистящими средствами, ацетоном, бензолом, свинцесодержащим бензином или тетрахлоридом углерода.
- Для очистки полимерного стекла нельзя использовать острые инструменты, в частности бритвенные лезвия.
- Незначительные царапины можно удалить или сделать менее заметными путем полировки горячим воздухом.
Полимерное стекло BauGlas обладает хорошими электрическими изолирующими свойствами. Для некоторых процессов это очень удобно, но не для очищения. Благодаря этим характеристикам поликарбонат притягивает электростатические заряды, пыль и применение воздушной пушки или ткани только подвигает пыль на другие участки листа, но не убирает. Единственная защита от электростатического заряда и притягивание пыли – это обработка листов антистатическими средствами.
Впрочем, на рынке обрабатывающих веществ доступны моющие средства, которые одновременно обладают антистатическими свойствами, а вместо воздушной пушки часто используют пушку ионизированного воздуха.
8. Установка и монтаж
Как рассчитывают необходимую толщину листа полимерного стекла BauGlas?
Для этого отталкиваются от двух факторов: нужных по дизайну размеров листа и ожидаемой нагрузки. И если размеры и форму листа определяют вместе с дизайнером, то данные о погрузке — это информация, которой владеют архитекторы. Обычно речь идет о нагрузке на стекло, создаваемое вследствие естественного давления осадков (ветра, дождя, снега, града и т.п.). Часто такие данные – нормы осадков для данного региона – содержатся в виде уже готовых таблиц. Остается учесть только высоту нужного остекления.
Ниже в таблицах приведены расчеты, справедливы при условии, что лист ПК плотно зажат с четырех сторон с соблюдением глубины паза, указанного в таблице. Следовательно, при установке стекла BauGlas необходимо оставлять достаточный промежуток для расширения кромки поликарбонатного стекла в процессе дальнейшей эксплуатации.
Выбор уплотнительных материалов зависит от химической совместимости с поликарбонатом BauGlas. Также они должны разрешать перемещение листа под влиянием внешних факторов без потери адгезии. Лучше всего в этом зарекомендовали себя прокладки из хлоропрена, не содержащие пластификаторов или компаундов на основе резины EPDM.
Максимальное отклонение, допускаемое в расчетах, составляет 50 мм, а для меньших размеров – 1/25 ширины (см. рис. 13, таблицу 13).
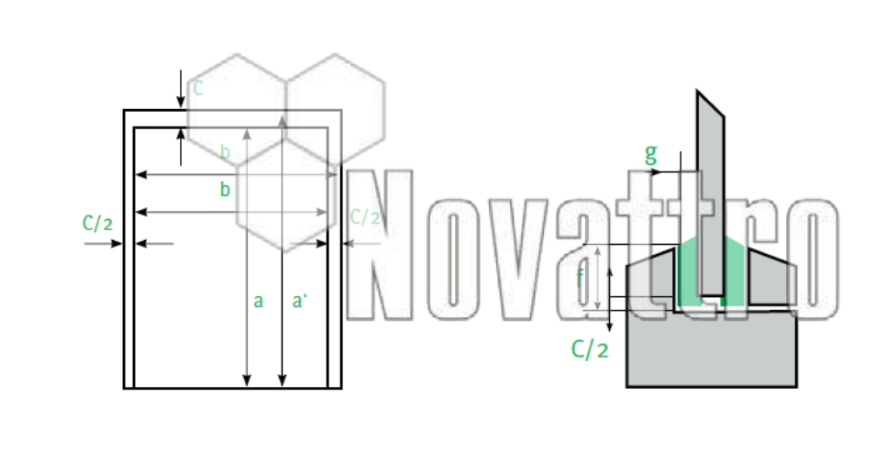
a, b – планируемые габариты
a', b' — плотные размеры
c — промежуток (зазор) кромки
f — глубина паза
g — ширина уплотнителя
| а' і b' мм | с, мм | f, мм | g, мм |
| ≤500 | 2.5 | 12 | 3 |
| 750 | 3 | 16 | 4 |
| 1000 | 3.5 | 20 | 5 |
| 1500 | 4.5 | 222 | 6 |
Таблица 13. Расчет хорошей толщины листа и зазоров при установке
9. Крепление: типы соединений, используемых для полимерного стекла BauGlas
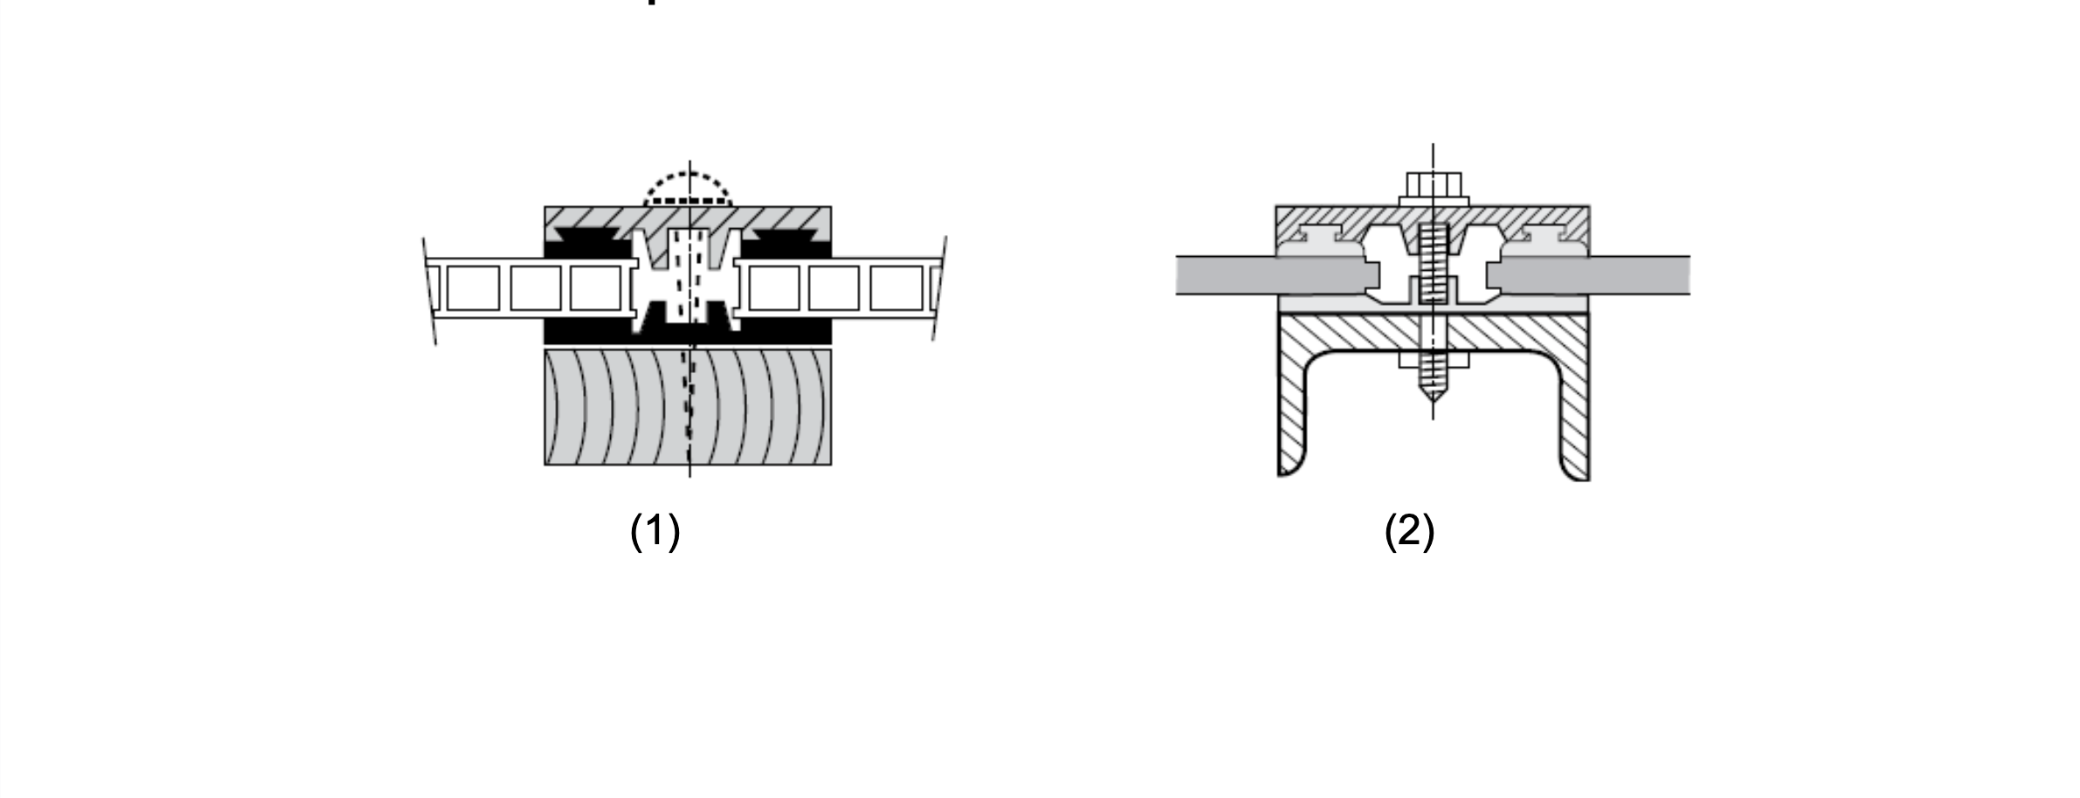
1. Типичное остекление, в котором применена комбинация деревянных и алюминиевых профилей и соответствующих им EPDM-резиновых уплотнителей.
2.Остекление крыши с помощью алюминиевых профилей и стекла, где размеры листов BauGlas ограничены требованиями конструкции.
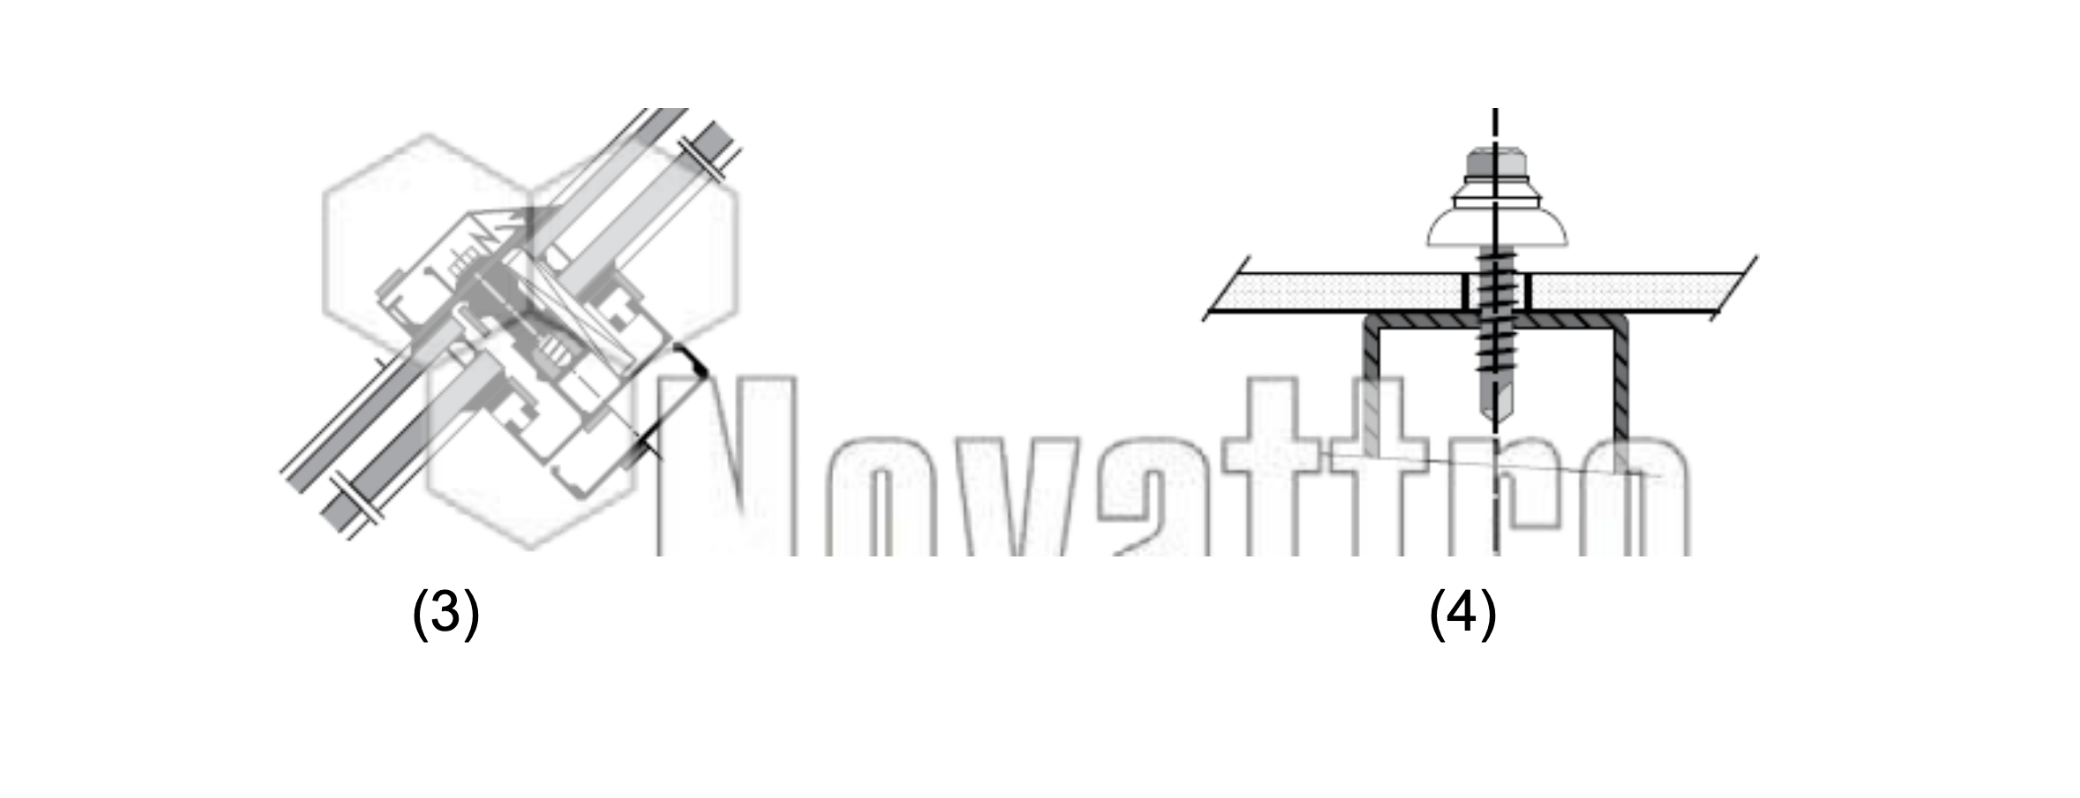
3. Типичная конструкция остекления, где используются профили из сверхпрочной стали, алюминия и EPDM-резиновых уплотнителей.
4. Установка листа с помощью болтов, гаек и тонких EPDM-резиновых уплотнителей кольцевой формы
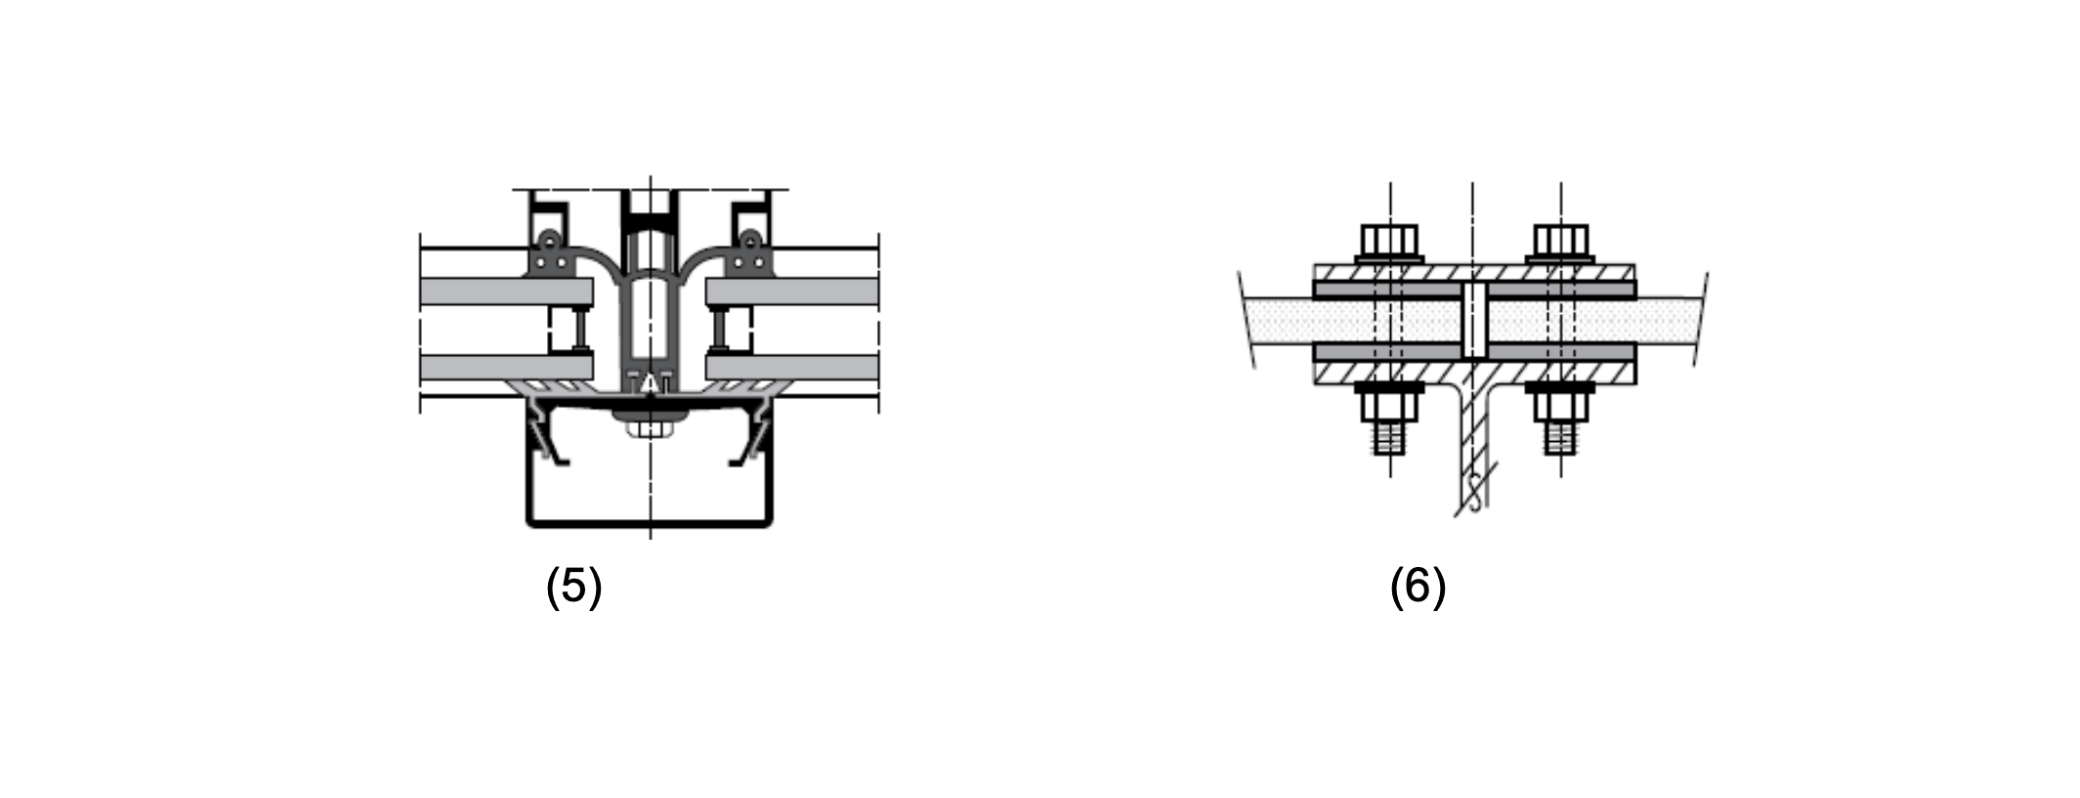
5. Навесная стена выполнена с помощью алюминиевых профилей и стекла, где размеры листов BauGlas ограничены требованиями конструкции.
6. Типовый лист ПК, использованный в качестве шумозащитного экрана и закрепленный зажимами, зафиксированными прочными винтами для равномерного распределения давления.
7. Расчет погрузки ветра/осадков на ровный лист BauGlas
Таблица 14. Погрузка ветра/снега. Материал: поликарбонатное стекло, закрепленное с четырех сторон, одна панель, один пролет.
| Толщина (размер) |
Ветер/снег статичная нагрузка |
Максимальный размер (ширина панели) согласно соотношений а:б | ||||||
| Коефф 1:1 до 1:1.2 | Коефф 1:1.2 до 1:1.5 | Коефф 1:1.5 до 1:1.8 | ||||||
| мм | кгс/м² | фунт/фут² | мм | дюйм | мм | дюйм | мм | дюйм |
| 4 | 50 | 10 | 1200 | 48 | 1150 | 46 | 1050 | 42 |
| 80 | 15 | 1150 | 46 | 1050 | 42 | 1000 | 40 | |
| 120 | 25 | 1080 | 43 | 1020 | 41 | 920 | 37 | |
| 150 | 30 | 1020 | 41 | 980 | 39 | 880 | 32 | |
| 200 | 40 | 980 | 39 | 880 | 35 | 800 | 32 | |
| 5 | 50 | 10 | 1350 | 54 | 1280 | 51 | 1200 | 48 |
| 80 | 15 | 1280 | 51 | 1180 | 47 | 1100 | 44 | |
| 120 | 25 | 1120 | 47 | 1100 | 44 | 1020 | 41 | |
| 150 | 30 | 1120 | 45 | 1020 | 41 | 950 | 38 | |
| 200 | 40 | 1020 | 41 | 950 | 38 | 880 | 35 | |
| 250 | 50 | 950 | 38 | 880 | 35 | 800 | 32 | |
| 6 | 50 | 10 | 1650 | 66 | 1580 | 63 | 1520 | 61 |
| 100 | 20 | 1480 | 59 | 1420 | 57 | 1350 | 54 | |
| 150 | 30 | 1320 | 53 | 1250 | 50 | 1080 | 47 | |
| 200 | 40 | 1200 | 48 | 1120 | 45 | 1020 | 41 | |
| 250 | 50 | 1080 | 43 | 980 | 39 | 880 | 35 | |
| 300 | 60 | 920 | 37 | 850 | 34 | 750 | 30 | |
| 8 | 50 | 10 | 2050 | 81 | 1920 | 77 | 1780 | 71 |
| 80 | 15 | 1820 | 73 | 1750 | 70 | 1620 | 65 | |
| 120 | 25 | 1750 | 70 | 1620 | 65 | 1480 | 59 | |
| 150 | 30 | 1620 | 65 | 1480 | 59 | 1320 | 53 | |
| 200 | 40 | 1480 | 59 | 1350 | 54 | 1180 | 47 | |
| 250 | 50 | 1350 | 54 | 1200 | 40 | 1050 | 42 | |
| 300 | 60 | 1220 | 41 | 1080 | 43 | 920 | 37 | |
| 10 | 50 | 10 | 2050 | 81 | 2050 | 81 | 1950 | 78 |
| 100 | 20 | 2050 | 81 | 1920 | 77 | 1780 | 71 | |
| 150 | 30 | 1900 | 76 | 1750 | 70 | 1650 | 66 | |
| 200 | 40 | 1750 | 70 | 1580 | 63 | 1480 | 59 | |
| 250 | 50 | 1580 | 63 | 1400 | 56 | 1320 | 53 | |
| 300 | 60 | 1400 | 56 | 1220 | 41 | 1080 | 43 | |
| 12 | 50 | 10 | 2050 | 81 | 2050 | 2050 | 81 | |
| 100 | 20 | 2050 | 81 | 2050 | 81 | 2050 | 76 | |
| 150 | 30 | 2050 | 81 | 1920 | 75 | 1880 | 69 | |
| 200 | 40 | 1880 | 75 | 1720 | 69 | 1550 | 52 | |
| 250 | 50 | 1720 | 69 | 1580 | 63 | 1400 | 56 | |
| 300 | 60 | 1550 | 62 | 1420 | 57 | 1220 | 49 | |
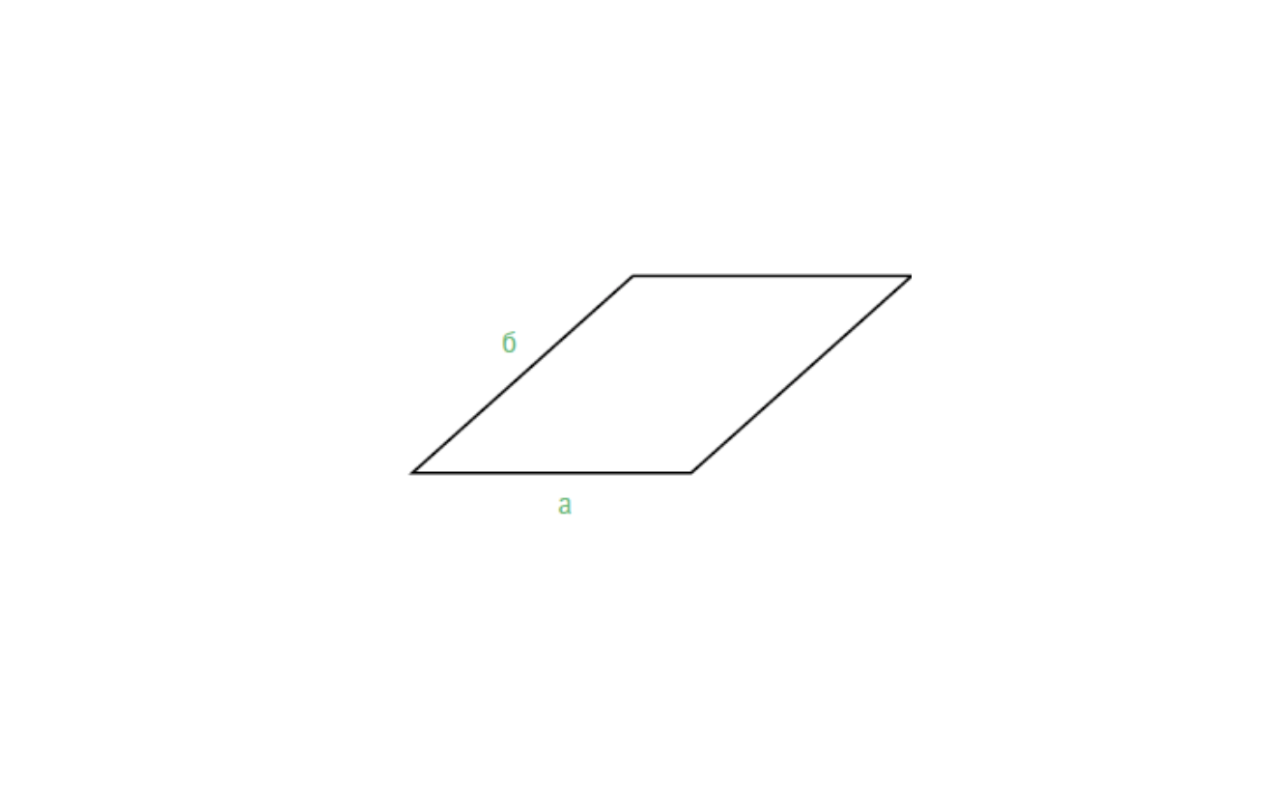
Рис. 14. Максимальное рекомендуемое расстояние по центру между опорами.
Примечания:
8. Для панелей с коэффициентом ниже 1:1.8 данные приведены в таблице 15 "Нагрузка на поликарбонатный лист BauGlas, закрепленный с двух сторон".
9. Приведенные в таблице данные начинаются с толщины 4 мм, являющейся наименьшей толщиной, рекомендуемой к выполнению качественного постоянного остекления. Для сооружений, не несущих значительную нагрузку или используемых непродолжительно (рекламные, выставочные, сельскохозяйственные, внутренние конструкции и т.п.) используют листы меньшей толщины.
| Постоянная нагрузка | Максимальное расстояние между опорами а (мм) | ||||||
| Толщина листа стекла BauGlas(мм) | |||||||
| 4 | 5 | 6 | 8 | 10 | 12 | ||
| кгс/м² | фунт/фут² | мм | мм | мм | мм | мм | мм |
| 50 | 10 | 780 | 980 | 1280 | 1800 | 1950 | 2050 |
| 80 | 16 | 680 | 820 | 1150 | 1680 | 1850 | 2050 |
| 100 | 20 | 620 | 700 | 1080 | 1550 | 1780 | 2050 |
| 120 | 25 | 580 | 620 | 980 | 1400 | 1700 | 1950 |
| 150 | 30 | 420 | 580 | 850 | 1180 | 1600 | 1780 |
| 200 | 40 | NA | 420 | 650 | 1050 | 1480 | 1550 |
| 250 | 50 | NA | NA | 450 | 950 | 1280 | 1350 |
| 300 | 60 | NA | NA | NA | 820 | 1080 | 1220 |
Таблица 15. Погрузка ветра/снега. Материал: плоский лист поликарбоната, закрепленный с двух сторон, одна панель, один пролет.
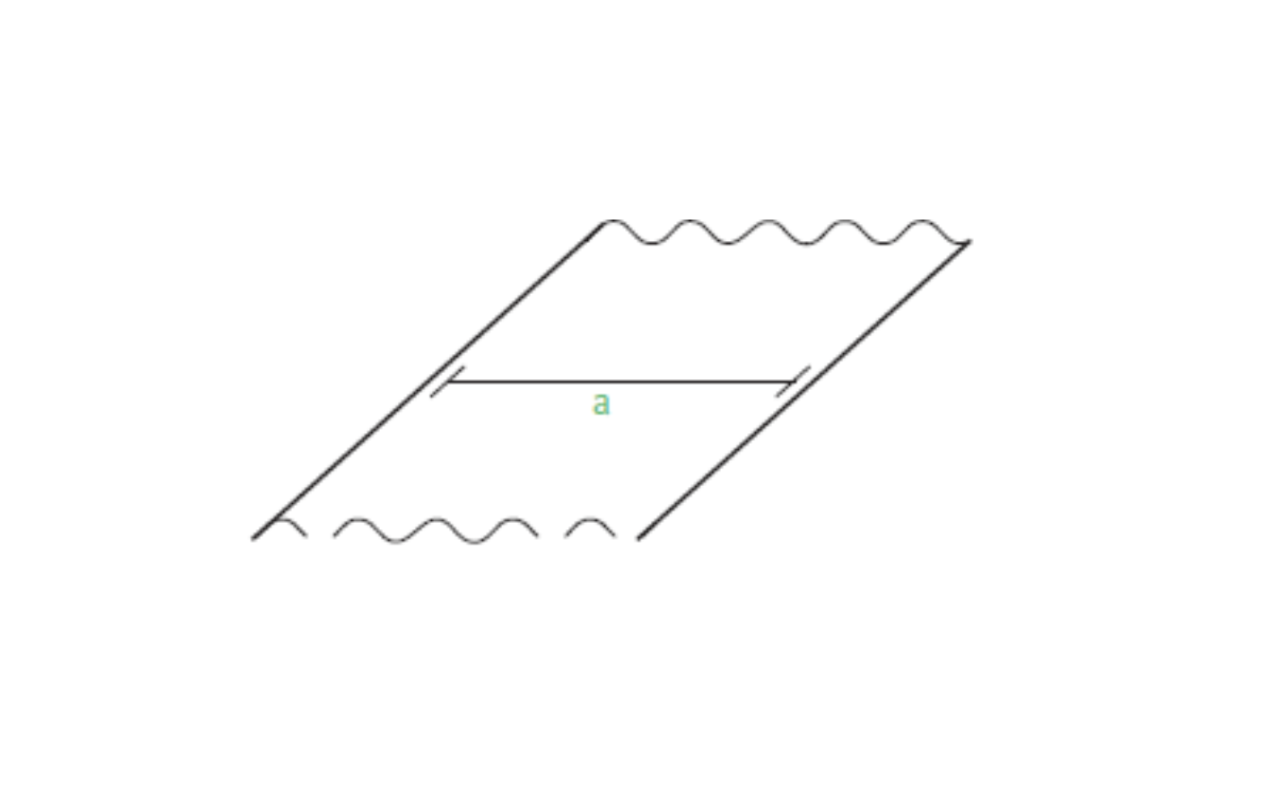
Рис. 15. Максимально рекомендуемое расстояние по центру между опорами.
Примечания:
1. Комментарии, добавленные в таблицу 14 (см. выше), также актуальны для данных, приведенных в таблице 15.
10. Расчет погрузки ветра/осадков на изогнутый лист BauGlas
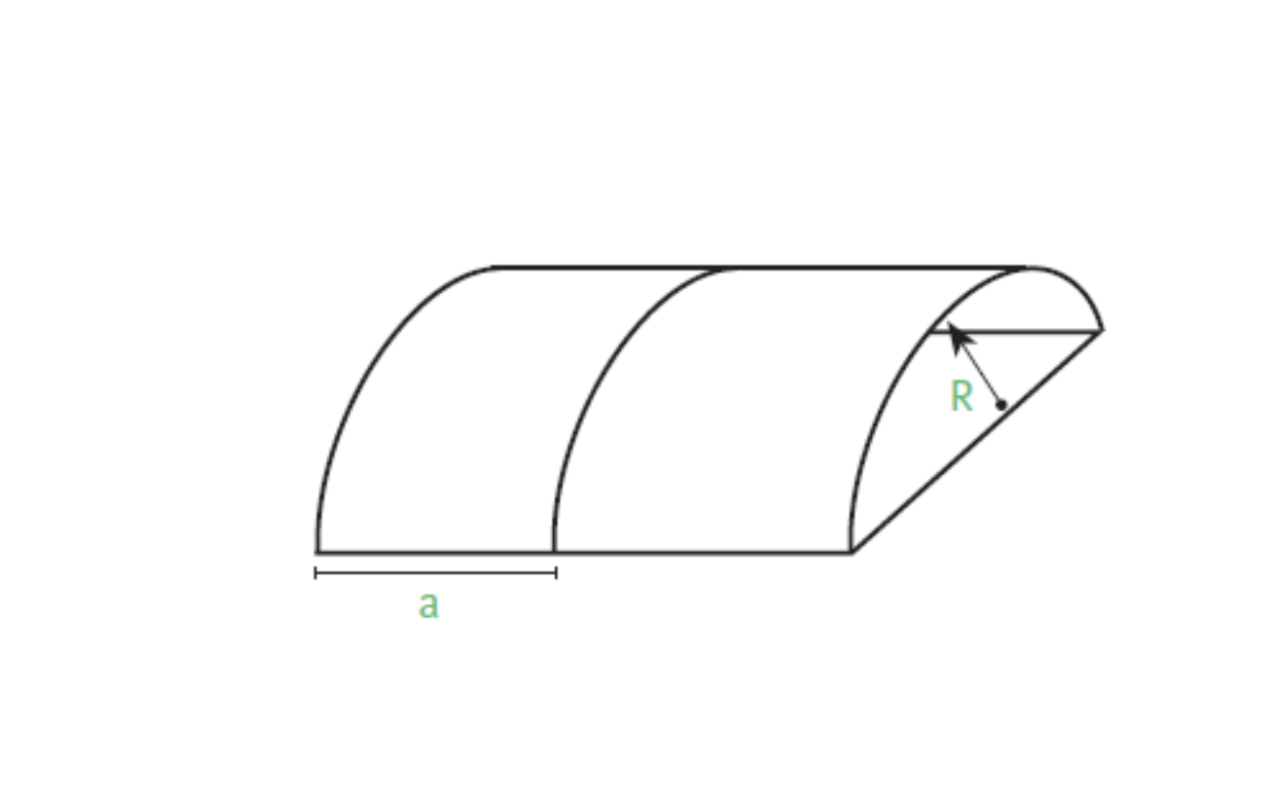
В следующей таблице 16 содержатся данные для расчета, выбора шага подкреплений и монтажа изогнутого стекла BauGlas на опорные арки.
Таблица 16. Погрузка ветра/снега. Материал: изогнутое полимерное стекло с фиксацией с двух сторон
| Толщина | Радиус Кривизны (R) |
Максимальное рекомендованое расстояние между центральными осями опорных арок а (мм), согласно ниже приведенным нагрузкам ветра/снега (мм) |
|||||||
| Постоянная нагрузка ветра/снега (кгс/м²) | |||||||||
| мм | мм | 50 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| 4 | 700 | 250 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 | 1600 |
| 900 | 2050 | 2050 | 1850 | 1650 | 1500 | 1350 | 1200 | 1000 | |
| 1100 | 2050 | 1900 | 1750 | 1600 | 1450 | 1250 | 1050 | 900 | |
| 1300 | 1950 | 1800 | 1650 | 1480 | 1320 | 1180 | 1000 | 820 | |
| 1500 | 1800 | 1650 | 1500 | 1380 | 1200 | 1050 | 900 | 750 | |
| 1800 | 1650 | 1580 | 1420 | 1320 | 1120 | 950 | 820 | 700 | |
| 2000 | 1580 | 1480 | 1350 | 1250 | 1050 | 880 | 750 | 650 | |
| 2200 | 1500 | 1400 | 1300 | 1180 | 980 | 800 | 680 | 600 | |
| 2800 | 1350 | 1250 | 1180 | 1100 | 900 | 720 | 600 | NA | |
| 4000 | 1200 | 1050 | 950 | 850 | 780 | 650 | 450 | NA | |
| 6000 | 850 | 780 | 720 | 650 | 600 | 450 | NA | NA | |
| 5 | 900 | 2050 | 2050 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 |
| 1100 | 2050 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 | 1600 | |
| 1300 | 2050 | 2050 | 2050 | 2050 | 1950 | 1750 | 1600 | 1450 | |
| 1500 | 20560 | 2050 | 2050 | 1950 | 1850 | 1700 | 1550 | 1400 | |
| 1800 | 2050 | 2050 | 1950 | 1850 | 1750 | 1550 | 1350 | 1150 | |
| 2000 | 2050 | 1950 | 1850 | 1750 | 1550 | 1350 | 1150 | 1050 | |
| 2200 | 1950 | 1850 | 1750 | 1650 | 1500 | 1300 | 1100 | 1000 | |
| 2800 | 1600 | 1500 | 1400 | 1300 | 1200 | 1050 | 900 | 750 | |
| 4000 | 1400 | 1300 | 1200 | 1100 | 1000 | 850 | 750 | 600 | |
| 6000 | 1200 | 1050 | 950 | 850 | 750 | 600 | 450 | NA | |
| 6 | 1100 | 22050 | 2050 | 2050 | 2050 | 2050 | 2000 | 1900 | 1750 |
| 1300 | 2050 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 | 1600 | |
| 1500 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 | 1600 | 1450 | |
| 1800 | 2050 | 2050 | 2050 | 1950 | 1800 | 1650 | 1500 | 1350 | |
| 2000 | 2005 | 2050 | 1950 | 1850 | 1700 | 1550 | 1400 | 1250 | |
| 2200 | 2050 | 1950 | 1850 | 1750 | 1650 | 1500 | 1350 | 1200 | |
| 2800 | 1700 | 1600 | 1500 | 1400 | 1300 | 1150 | 1000 | 850 | |
| 4000 | 1600 | 1500 | 1400 | 1300 | 1150 | 1000 | 850 | 720 | |
| 6000 | 1480 | 1380 | 1300 | 1200 | 1080 | 920 | 780 | 620 | |
| 8 | 1500 | 2050 | 2050 | 2050 | 2050 | 2050 | 1900 | 1750 | 1600 |
| 1800 | 2050 | 2050 | 2050 | 2050 | 1950 | 1800 | 1650 | 1500 | |
| 2000 | 2050 | 2050 | 2050 | 2000 | 1900 | 1750 | 1600 | 1450 | |
| 2200 | 2050 | 2050 | 2050 | 1950 | 1850 | 1700 | 1550 | 1400 | |
| 2500 | 2050 | 2050 | 1920 | 1850 | 1720 | 1580 | 1420 | 1280 | |
| 2800 | 2050 | 1950 | 1820 | 1720 | 1600 | 1450 | 1300 | 1150 | |
| 4000 | 1950 | 1820 | 1720 | 1620 | 1500 | 1350 | 1200 | 1000 | |
| 6000 | 1820 | 1680 | 1520 | 1380 | 1250 | 1100 | 950 | 780 | |
| 10 | 1800 | 2050 | 2050 | 2050 | 2050 | 2005 | 1950 | 1800 | 1650 |
| 2200 | 2050 | 2050 | 2050 | 2050 | 200 | 1850 | 1700 | 1550 | |
| 2800 | 2050 | 2050 | 2050 | 1950 | 1800 | 1750 | 1600 | 1450 | |
| 4000 | 2050 | 2050 | 2000 | 1900 | 1780 | 1620 | 1480 | 1320 | |
| 6000 | 2050 | 1920 | 1820 | 1720 | 1550 | 1400 | 1250 | 1100 | |
| 12 | 2200 | 2050 | 2050 | 2050 | 2050 | 2050 | 2050 | 1950 | 1800 |
| 2800 | 2050 | 2050 | 2050 | 2050 | 2050 | 1950 | 1800 | 1650 | |
| 4000 | 2050 | 2050 | 2050 | 2050 | 1950 | 1800 | 1650 | 1480 | |
| 6000 | 2050 | 2050 | 2005 | 1950 | 1720 | 1580 | 1420 | 1280 | |
Примечания:
1. Стекло BauGlas нужно устанавливать так, чтобы изогнутая часть опиралась на арку, при этом края накладывались с запасом 15-25 мм (в зависимости от размера листа) и добавлять допуск на тепловое расширение 3 мм.
2. Листья толщиной до 6 мм могут быть изогнуты в панели относительно малого размера: от 2000 до 3000 мм при ширине 1000-1220 мм. Листы толщиной 8 мм или более можно изогнуть в холодном состоянии при использовании длинных панелей — от 4000 до 7000 мм (доступны по специальному заказу). Такие листы хорошо зарекомендовали себя при установке в полную ширину, 2050 мм.
3. Важным элементом конструкции в таких условиях есть опорные арки и фиксаторы: они должны выдерживать максимальные разрешенные нагрузки.
4. При таком методе установки нет смысла использовать листы короче 500 мм.
5. Минимальный радиус, приведенный в таблице, составляет 1500 мм. Для этого типа стекла BauGlas такое значение представляет собой минимальный разрешенный радиус изгиба.
6. Приведенные в таблице размеры используются для изготовления большинства обычных стационарных конструкций. Последующая эксплуатация этих конструкций происходит, как правило, под давлением или подъемной силой. Отдельные сооружения, такие как переносные покрытия для бассейнов, могут потребовать использования более крупных листов. Важно помнить, что отклонение от стандартизированных показателей возможно при условии получения соответствующего разрешения.
11. Базовые рекомендации по проектированию, а также качественной реализации проектов, в которых используется стекло BauGlas
1. Общие положения.
– Все типы и варианты полимерного стекла BauGlas – обязательно качественный материал для разнообразного остекления и светопроводной облицовки. Кроме прекрасных эстетических качеств и прозрачности, он служит многие годы благодаря своим физико-химическим свойствам. Однако необходимыми условиями длительной и эффективной эксплуатации является тщательное проектирование с соблюдением указаний производителя. Если отнестись к вводным инструкциям и рекомендациям рассеянно, небрежно или игнорировать их, это непременно приведет к повреждениям, дефектам, разрушению листа. Следует помнить, что на всех этапах обработки и монтажа неправильные действия также повлекут за собой значительное снижение светопроводящих характеристик стекла BauGlas.
– Компания "Karbosnab" и специалисты по технической поддержке готовы пригодиться покупателям полимерного стекла BauGlas для решения любых задач. Мы готовы предоставить необходимые консультации дизайнерам, разработчикам и проектировщикам на всех этапах: от расчетов проектов конструкций, контроля качества выполнения работ до подготовки технической документации для тендеров.
2. Главные предпосылки проектирования.
Учет нагрузки в отношении толщины листа. Толщину листа полимерного стекла BauGlas определяют в соответствии с требуемым типом остекления, опорного каркаса, размерами панели и требованиями дальнейшей эксплуатации. Из таких требований особенно критичны возможны нагрузки со стороны природных факторов — ветра, дождя, снега, града, сейсмических факторов. В случаях, когда существует риск специальных человеческих факторов — давления толпы, возможного вандализма — рекомендуется при проектировании покидать промежуток или планировать барьер, что помешает непосредственному контакту листа и людей.
Учет рисков механических повреждений. По своим физическим свойствам поликарбонатное стекло мягче и прочнее обычного стекла. Но риск механических повреждений все же существует. Поверхность стекла может быть повреждена от мощных ударов, абразивных и полирующих материалов и инструментов. Рассматривая риски повреждения материала, необходимо также учесть химическую резистентность материала. Действие различных химикатов на полимерное стекло BauGlas отличается от воздействия, которое такие же вещества могут создать на обычное стекло.Практика показывает, что привести к разрушению могут в том числе моющие средства, химически нейтральные против поликарбоната. Поэтому следует во всех случаях провести предварительно серию испытаний с вероятными контактными веществами и материалами.
3. Контроль свето- и теплопроводности.
Прозрачные листы BauGlas, бесцветные или тонированные, выглядят эстетично и передают много света. С одной стороны это позволяет создавать конструкции, в которых комфортно жить и работать, наслаждаясь красотой окружающего ландшафта и природных явлений. Однако в теплом и жарком климате эти же свойства могут создавать проблемы, вызванные поступлением из-за остекления значительного количества тепла. В результате прямой солнечной радиации в помещение попадает такое количество, что кондиционирующее оборудование не лишает этого неудобства и возможного вреда людям и оборудованию, даже работая на полную мощность.
Также избыток тепла значительно увеличивает энергетические и эксплуатационные затраты вследствие нагрузки на систему кондиционирования.
Поэтому в ситуациях, когда дизайнер/архитектор настаивают на установке прозрачного остекления, наши рекомендации для теплого или жаркого климата:
На сайте производителя вы можете увидеть некоторые варианты дизайнерских решений, которые помогут создать максимально нужные для вас конструкции. Также вы всегда можете обратиться к нам за дополнительными консультациями.
4. Алгоритм действий при проведении консультаций.
Шаг 1. Потенциальный потребитель (разработчик, проектировщик, архитектор, руководитель проекта и т.д.) направляет в технический отдел нашей компании концепцию будущего сооружения. Это можно сделать с помощью любого удобного для вас канала коммуникации: по почте, по факсу, по телефону или по электронной почте. В ответ, наша компания предоставит необходимую информацию или ссылки на источники, которые помогут подготовить больше деталей для успешной дальнейшей разработки.
Шаг 2. С помощью факса, курьером или по электронной почте разработчик присылает нам рисунки, схемы, описание и другие идеи/детали проекта вместе с вопросами или конфликтующими идеями. Обратите внимание, что такое описание должно обязательно содержать информацию о целях проекта и назначении будущих конструкций из поликарбоната. Наш консультант из отдела технической поддержки ответит, пользуясь тем же каналом коммуникации, а при необходимости — назначит персональную встречу.
Шаг 3. Разработчик проекта вместе с нашими специалистами продолжат рассмотрение и планирование технических рекомендаций для ваших целей. В случае необходимости мы поможем подготовить документацию для специализированного тендера или подготовки проекта к реализации.
Шаг 4. На финишном этапе подготовки технической документации, после согласования всех деталей и планов, главный инженер-разработчик или руководитель проекта передают эти документы соответствующим консультантам компании Karbosnab для окончательного контроля и получения заключительных инструкций.
5. Основные преимущества использования ровных листов полимерного стекла BauGlas.
6. Основные преимущества использования формированных листов полимерного стекла BauGlas (полученных методами холодной или тепловой формировки).
Главным очевидным преимуществом применения полимерного стекла является его высокая пластичность при сохранении физических характеристик. Конечно, работа с гнутым листом требует более сложного и тщательного проектирования. и в то же время это означает широкий спектр возможностей при создании и проектировании готовых изделий разных форм и размеров. При необходимости даже в одном структурном элементе конструкции может совмещать детали разных радиусов. Можно также сформировать аккуратные внешние очертания, сохраняя внутреннюю форму элементов.
Главное – соблюдать все рекомендации, инструкции и правила до, во время и после формирования полимерного стекла BauGlas. Если нужно, инвестировать время и деньги в дополнительные операции, такие как предварительная сушка и/или отжиг.
7. Общие условия.
Все вышеперечисленное не должно толковаться как требование или обязательство приобрести материалы остекления от компании Karbosnab. Разработчики не должны воспринимать эту информацию как заведомое давление или принудительное создание договорных отношений с компанией или каким-либо лицом, действующим от ее имени. Решение доверить проект или любую его часть компании “Karbosnab остается добровольным и сознательным выбором потенциального клиента.
Технические специалисты компании Karbosnab предоставляют консультации, основываясь на своем накопленном опыте и предварительных консультациях подобных проектов, в соответствии со своим профессиональным знанием и опытом. Такие консультации имеют рекомендательный характер и не должны восприниматься как обязательства. Исключением является ситуация, когда разработчик и производитель полимерного стекла достигли согласия по проекту и создали договорные отношения, зафиксированные в письменном виде как специальная гарантия конкретного проекта.
Однако в случае, если клиент не следовал инструкциям по использованию, способам обработки или монтажу поликарбоната, предоставленных компанией-производителем, и это привело к повреждению материала, все предоставленные гарантии будут аннулированы.