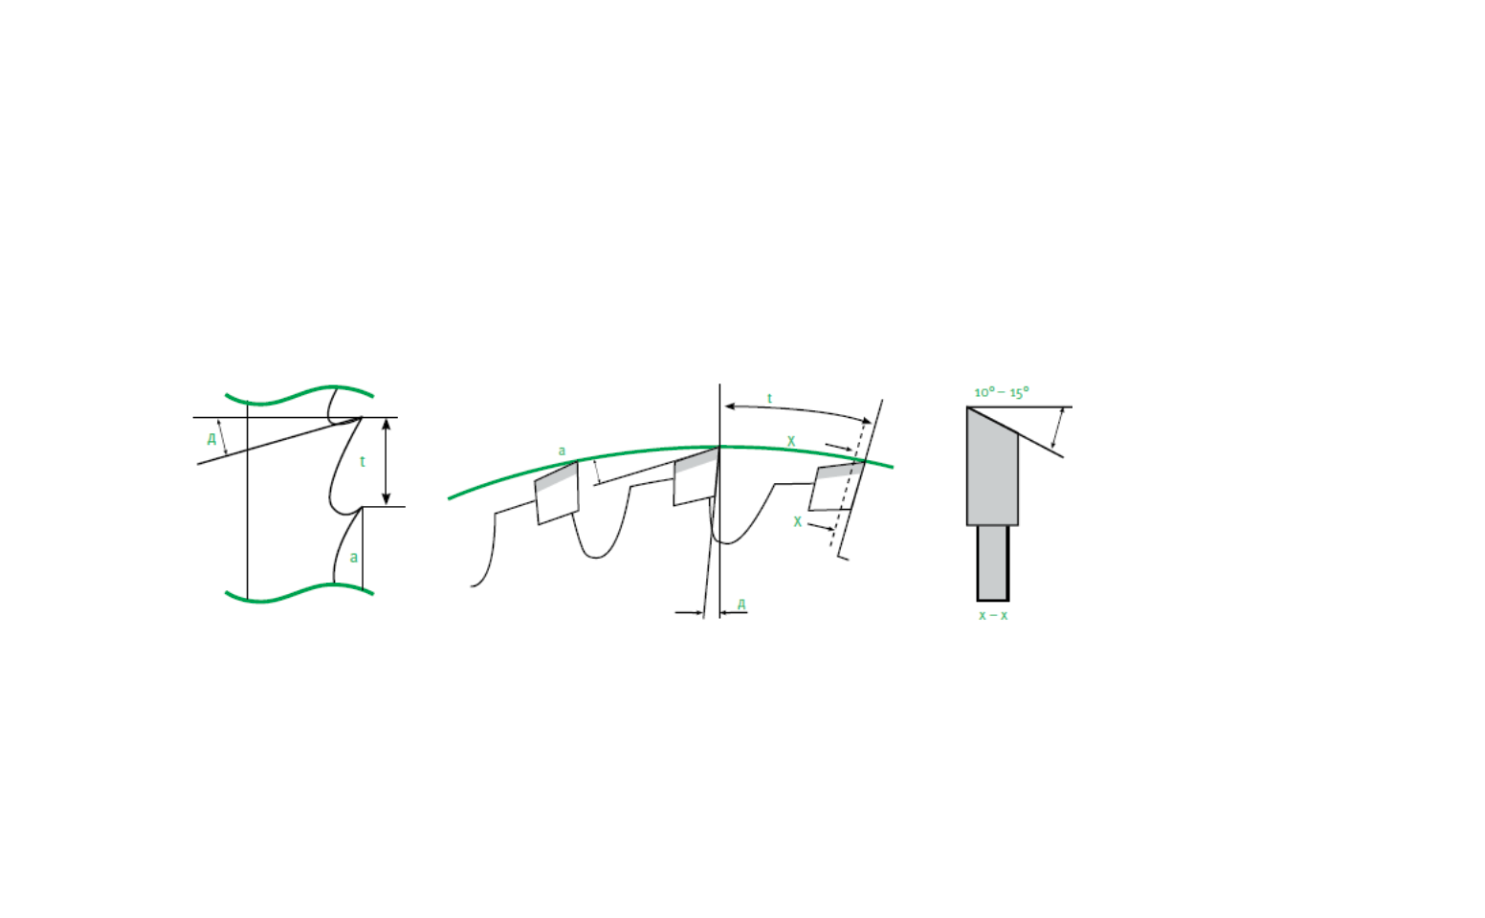
Рисунок 1. Стрічкова пила і дискова пила
- Інструменти
Полімерне скло BauGlas піддається обробці звичайними інструментами за умови, що вони достатньо гострі. Щодо конструкції інструментів, важливою є наявність зазору — так, щоб до матеріалу торкався лише різальний край.
При використанні швидкісного інструменту зазвичай беруть стальні вістря, хоча для тривалої роботи бажано залучати інструменти з карбідними наконечниками.
Довга робота ручним інструментом може призвести до надлишкового тертя і як наслідок, підвищення температури поверхні. Для того, щоб убезпечити скло BauGlas від пошкодження в процесі обробки, ми рекомендуємо застосовувати машинний та швидкісний інструмент і своєчасно знімати стружку.
- Холодоагенти
Під час різання за нормальних умов охолоджувати матеріал під час роботи не потрібно.
Під час застосування високих швидкостей рекомендоване охолодження водою або стисненим повітрям з метою якісної обробки поверхні. Категорично не можна використовувати масляні емульсії або мастильно-охолоджувальні рідини. Як правило, вони збагачені добавками, що не сумісні з полікарбонатом і можуть призвести до розшарування від напруги.
- Контроль вимірювань
Коефіцієнт лінійного теплового розширення термопластику загалом значно вищий, ніж у металів чи скла. Знаючи коефіцієнт лінійного теплового розширення полімерного скла BauGlas, слід проводити перевірку вимірювань, коли лист перебуває в нормальних природних умовах за температури навколишнього середовища – так звана порівняльна температура.- Маскування
Маскуванням на технічному сленгу називають поліетиленове покриття, що наноситься на полікарбонатний лист з метою вберегти його від пошкоджень. Полімерне скло BauGlas постачається покрите плівкою з обох боків. Така плівка вберігає відполіровані поверхні від подряпин та потертостей під час транспортування та наступної обробки.Під час машинної обробки та монтажу захисна маскувальна плівка має залишатись на листі. Після закінчення робіт захист потрібно негайно зняти, тому що зробити це потім буде значно складніше внаслідок руйнівної дії сонячного світла на маскування.
- Маркування
Якщо перед різанням скло потрібно промаркувати, це рекомендується зробити по захисному маркуванню. Якщо необхідно, можна креслити прямо по склу восковим олівцем. Варто зазначити, що не слід застосовувати для розмітки гострий інструмент, оскільки пізніше під навантаженням гострі надрізи можуть призвести до пошкодження скла.
Різання та перфорація: дисковими та стрічковими пилами, ножицями, фрезою, лазером.
- Дискова пилкаНайчастіше для розрізання скла BauGlas застосовують пилу настільного типу. Рекомендуємо дотримуватись наступних правил:
- застосовуйте пили з карбідним вістрям зі змінним скосом;
відстань між зубцями залежить від товщини скла: чим тонший лист, тим менший проміжок (зазор) між лезом та столом;
- перед початком робіт переконайтеся, що на столі немає нічого, що може пошкодити маскування або подряпати скло BauGlas;
- завжди ріжте тонкі листи в пачці товщиною від 15 мм, використовуючи як підкладку товстіший лист або смужку (3 мм);
- для різання одиничних листів товщиною менш ніж 2 мм краще використовувати не дискову пилку, а ножиці.
- Інструменти
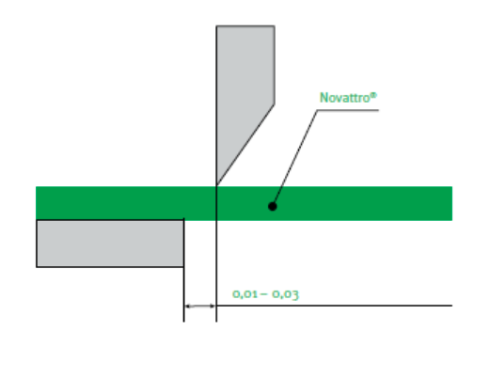
Рисунок 2. Чистий виріз: зазор між лезом та різальним шаром 0,01 – 0,03 мм.
- Стрічкова пилка
Застосовується для вирізування частин фігурної чи неправильної форми. Бажано використовувати стрічкову пилу з невеликим розведенням зубців — 10-20 мм. Для партії однакової форми корисно використовувати опорний товщиномір для запобігання сколюванню. Товстіші листи краще розрізати пилкою з великим розміром зубців. Аби отримати гладкі краї, слід застосувати не стрічкову пилу, а дискову пилку і/або фрезу (див. таблиця 7).
Таблиця 7. Технічні характеристики стрічкових та дискових пилок, які застосовують при різанні полімерного скла BauGlas (див. рис. 1)Стрічкова пила Дискова пила Кут зазору (градуси) 20-40 10-30 Передній кут (градуси) 0-5 5-15 Швидкість різки (мм/хв) 600-1000 1000-3000 Крок зубтв (мм) t 1.5-3.5 2-10 - Різання ножицями
Отримати чистий надріз/розріз у полімерному склі BauGlas овщиною до 3 мм легко можна ножицями. У товстіших ділянках матеріал має тенденцію до витягування. Досягти таких чистих вирізів можна за допомогою дуже гострих ножиць, з кутом леза 45о або менше. При цьому важливо витримати зазор між лезом і основою надрізу від 0.01 до 0.03 мм (див. рис. 2).
Для отримання оптимального ефекту та якості обробки слід дотримуватись наступних правил:
- При різанні листів і деталей завтовшки понад 1.5 мм необхідно використовувати напрямну лінійку; це допоможе отримати акуратні гладкі краї.
- Не рекомендується різати скло BauGlas, укладене у стос.
- Чим товстіше матеріал та чим більший діаметр отвору, тим імовірніший та суттєвіший ефект усадки.
- Для товщини до 1,5 мм рекомендується застосовувати симетричні подвійні скошені леза.
- Для товщини понад 1,5 мм слід використовувати асиметричні леза.
- Для отримання прямих країв слід використовувати односторонні леза, скошені під кутом 30о.
Для отримання хороших надрізів завжди утримуйте підпірну задню підкладку з нейлону або високощільного поліетилену в гарному стані. Забезпечте нормальне вирівнювання леза і підкладки.
- Фрезерування
При необхідності працювати зі склом BauGlas фрезою, допускається використання універсального вертикально-фрезерного устаткування. Враховуючи надзвичайну міцність полімерного скла, слід застосовувати дуже гострі фрези, призначені для роботи по металу (див. таблиця 8).Кут зазору (градуси) 5-15 Передній кут (градуси) 0-10 Швидкість різки (мм/хв) 15-30 Подача (мм/об) 0.1-0.3 Таблиця 8. Фрезерування полікарбонату
- Різання лазером
Так зване термічне різання відбувається за допомогою лазерного променя. Застосовують промінь CO2 — наприклад, для складного обрису. Різання лазером можна виконувати на листах BauGlas з маскуванням або без нього. Для того, щоб на краях не утворювалась окалина, потрібно попередньо добре просушити полімерне скло BauGlas. А іноді після термічного обрізання може знадобитись виконати ще і відпал. Зверніть увагу, що при виконанні лазерного різання на товстіших листах (понад 2 м) колір кромки, де пройшов лазер, потьмяніє.
Мета цієї статті — дати нашому клієнтові (партнерові, споживачеві тощо) якомога більше розуміння, як працювати з ПК. Вибір методу, на якому ви зупинитесь — цілковито за вами. Автори цього посібника надають інформацію, без гарантій. Вони приводять тут типові технічні значення. Відповідальність за вибір методу, проведені попередні тестування, дотримання технічних умов, врахування юридичних аспектів щодо себе чи третіх сторін — теж лежить на споживачеві нашого матеріалу.
- Перфорація
Важливий нюанс при необхідності виконати перфорацію на листах полікарбонату — допуск на усадку. Досліди та практика показують, що він сягає 5%, коли після механічної обробки матеріал підлягає ще термічному впливу.
Усунення несправностей при різанні
Головна неприємність, з якою стикаються при різанні полікарбонату — це розщеплення чи розшарування кромок. Щоб запобігти цьому, необхідно виконати наступні дії:
- розточити зубці полотна,
- перевірити розмір зубців,
- контролювати швидкість пили,
- перевірити чи відрегулювати швидкість подачі,
- оглянути гостроту леза,
- перевірити лезо і вирівняти напрямну лінійку,
- використовувати повітря для охолодження леза,
- починати розпилювання при працюючому лезі дискової пилки.
Свердління
Для свердління рекомендується застосовувати спеціальні свердла для пластиків, доступні на ринку. Але за їхньої відсутності можна скористатись і звичайним свердлом для металу, якщо воно ще не контактувало з металом. Зазвичай, при свердлінні листів охолодження не потрібно.
Коли виникла потреба виконати глибоке свердління, рекомендується охолодження потоком стисненого повітря та/або часте виймання свердла. В такому процесі необхідно подбати про організацію відведення тепла та стружки. У роботі з полікарбонатом категорично заборонено використання охолоджувальних масляних чи оливних сумішей.
Для отворів більшого діаметра можна використовувати циліндричні фрези. При цьому необхідно контролювати дотримання відстані від центру отвору до ребра листа. Така відстань має бути не меншою за двократний діаметр отвору — отже, мінімум 6 мм.
По закінченню свердління обов’язково треба переконатися, що отвори мають гладку поверхню без слідів тріщин або шорсткості. Будь-які нерівності варто одразу усунути, інакше це може спричинити розколювання чи розлому листа ПК під час монтажу.
- Різання лазером
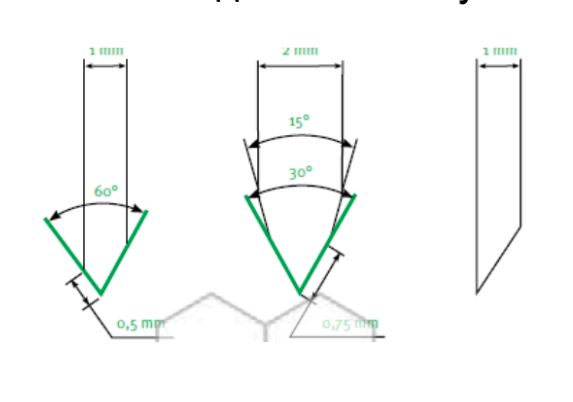
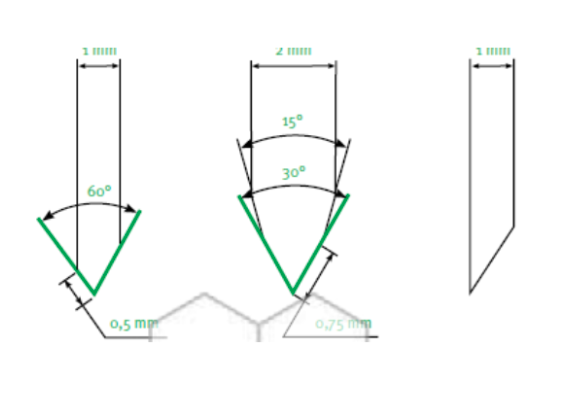
Рисунок 3. Рисунок 4.
кут зазору (градуси) 5-15 передній куд (градуси) 0-5 верхній кут (градуси) 110-130 спиральний кут (градуси) 30 швидкість різання (м/хв) 15-30 подача (мм/об) 0.1-0.3 Таблиця 9. Свердління: основні технічні показники
Формування
Полікарбонатні листи використовують для створення різноманітних форм та обрисів конструкцій. Розрізняють дві основних групи методів роботи з цим матеріалом: холодне (вигин, вальцювання) та термоформування за допомогою витягування чи видування, застосування пресформ та/або створення додаткового тиску.
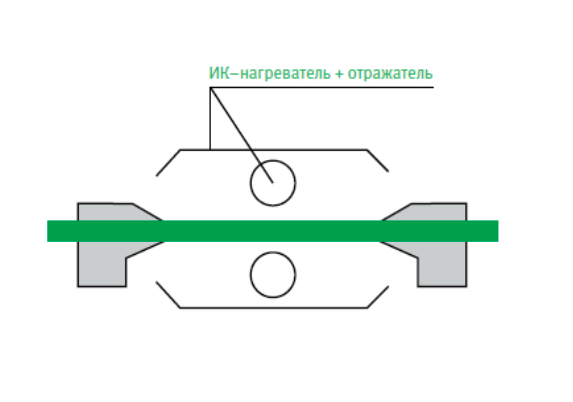
Рисунок 5. Гарячий лінійний вигин
Скло BauGlas нагрівають локально, за допомогою ІЧ випромінювачів або дротів опору.
Холодне формування
1. Холодний вигин.
Вигинати всі види скла BauGlas можна у холодному стані до мінімального радіуса, що дорівнює 150-кратній товщині листа. Для вигинів менших радіусів рекомендується драпірувальне формування, про яке йдеться у цьому розділі нижче.
2. Вальцювальне формування.
Вальцювальне формування виконують на стандартних металевих прокатних валках, які призначені для робіт з листами. Варто пам’ятати, що при вальцювальному формуванні листів товщиною понад 2 мм створюється високий тиск. Це спричиняє зміни у механічних властивостях листа, а відтак і його подальше руйнування. Тому формування виконують у напрямку, паралельному напрямку екструзії. Відповідні вказівки накреслені на захисному маскуванні.
Частини, у яких внаслідок формування створюється висока внутрішня напруга, стають більш уразливими для хімічного впливу, ніж рівні листи. Не можна торкатись жодних деталей в процесі холодного вигинання методом вальцювального формування. Значна внутрішня напруга, що створюється при формуванні, створює обмеження для можливого кута вигину. Знизити рівень внутрішньої напруги може відпалювання, про що буде ще описано нижче у цьому розділі.
Після вальцювального формування обов’язково слідує стадія релаксації матеріалу, на яку треба забезпечити декілька днів, перш ніж продовжувати монтаж чи експлуатацію. Враховуючи цей процес, необхідно під час формування залишити додатковий простір для вигину; він складає орієнтовно 25о. Однак якщо є можливість, варто обирати гарячий вигин замість вальцювального формування.
Термоформування
1. Попередня сушка
В наукових колах ведуться дискусії про необхідність попередньо сушити листи полікарбонату, оскільки ступінь поглинання вологи цим матеріалом прагне до нуля. Однак як показує практика роботи з полімерним склом BauGlas, для всіх методів термоформування існує ризик впливу на габаритну стабільність полімерного скла. І якщо не висушити листи ретельно перед обробкою, можуть виникнути вологі бульбашки, що погіршують зовнішній вигляд готового виробу.
Для сушки рекомендується використовувати повітряний вентильований термостат за температури 120-150°C. Чим більша товщина листа, тим довше він повинен знаходитися в термостаті (див. таблиця 10).
Таблиця 10. Залежність тривалості сушіння від товщини ПК листа.
Процес сушки листів ПК має проходити наступним чином:
- після видалення захисного маскування лист необхідно підвісити, встановити вертикальне положення або укласти горизонтально на стелажі в термостаті;
- між листами необхідно дотримуватись проміжку 20-30 мм для вільної циркуляції повітря між ними;
- при можливості листи після попереднього сушіння до початку формування краще залишити в термостаті: це допоможе заощадити енергію для нагрівання або тривалість нагрівання в термоформувальній машині;
- повністю висушені листи, витягнуті з термостата й охолоджені до кімнатної температури, можуть бути використані протягом 1 години до максимум 10 годин (залежно від відносної вологості та температури виробничого приміщення) без необхідності нового підсушування.
Що стосується усадки, то варто враховувати, що при першому нагріванні до температури близько 148°C розміри полімерного листа зменшуються. Виконуючи деталі зі скла BauGlas, рекомендується вносити до розрахунків очікувану усадку: вона сягає 6% для листа товщиною до 3 мм і 3% для листа товщиною понад 3 мм.
Перед початком будь-яких операцій з нагрівання та формування полімерного скла BauGlas, матеріал слід очистити за допомогою антистатичного засобу або обробити гарматою іонізаційного повітря. Такі дії допоможуть запобігти появі слідів або навіть проникнення бруду та пилу в готовий виріб (див. розділ Очищення).
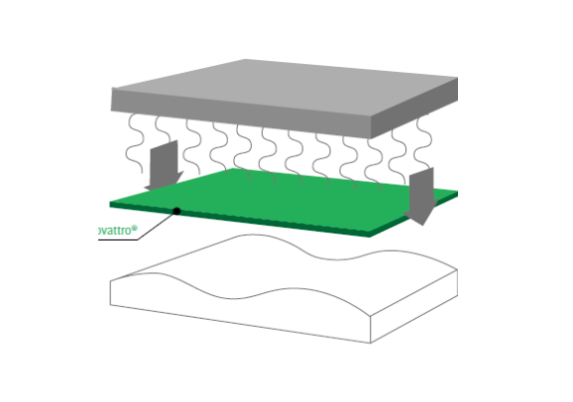
Малюнок 6. Термоформування
2. Гарячий лінійний вигин.
Технічно цей вид термоформування є найпростішим у виробництві, оскільки відбувається за температурного режиму у 150-160°C, і навіть попереднє сушіння при ньому не потрібне.
Гарячий лінійний вигин використовується для отримання частин, які локально згинаються по одній осі. Наприклад, такі листи часто стають деталями для спорудження захисних огороджень машин. Полімерне скло BauGlas нагрівають локально за допомогою ІЧ-випромінювачів або дротів високого опору (див. рис. 5).
Процес відбувається просто: лист нагрівають до необхідної температури, після чого виймають з джерела нагрівання, згинають до утворення необхідної конструкції та фіксують у такому вигляді для остигання та релаксації. Якщо нагрівання відбувається з одного боку листа, його потрібно кілька разів перевертати для отримання рівномірної температури.
Для листів завтовшки понад 3 мм застосовується нагрівання «шарового» типу. Звичайно, це має економічний сенс для вибагливих конструкцій, що ставлять виробникам завдання з підвищеними вимогами. Для таких архітектурних елементів часто потрібно виконати в одному виробі різні радіуси згинання. Їх можна отримати шляхом зміни ширини зони, що нагрівається. Рекомендується мінімальний радіус згину, що дорівнює 3-кратній товщині листа.
Щоб уникнути неприємностей у подальшій експлуатації виробів, виконаних із застосуванням гарячого лінійного вигину, слід пам’ятати про утворення внутрішньої напруги в місцях нагрівання. Втім, при формуванні полікарбонатних листів будь-яким гарячим способом внутрішні напруги, що створюються внаслідок формування, значно нижчі, ніж при холодному способі.
3. Драпірувальне формування
Одноаксіальні (одноосьові) форми згину з великим радіусом кривизни можна отримати за допомогою наступних кроків:
- нагрівання листа у термостаті, що вентилюється, поки він не досягне відповідної температури обробки;
- у цей момент його слід швидко перемістити на покриту тканиною додатню пресформу, попередньо нагріту до 80-100°C;
- у ній нагрітий лист прийме потрібну форму, або під дією власної ваги, або від впливу невеликого тиску рукавичками або тканиною (див. мал. 6);
- подальше охолодження — за температури навколишнього повітря, але необхідно оберігати матеріал від протягів, які можуть деформувати виріб.
Перш ніж помістити лист у термостат для нагрівання, потрібно зняти маскування.
4. Вакуумні пресформи
Для великих виробничих партій та/або коли потрібна оптимальна якість поверхні, застосовують інструмент з алюмінію або сталі з можливістю контролювати та регулювати температуру. Оптимальним є рівень 120-130°C. Загалом чим вище температура пресформи, тим кращий зовнішній вигляд кінцевого виробу.
Для виготовлення зразків або невеликих партій серійного виробництва можна використовувати інструменти з гіпсу, твердих порід дерева, епоксидної або поліефірної смоли. Для того, щоб легко відокремити виріб від пресформи, кут має бути близько 4-6о, плюс припуск на усадку виробу 0.8-1%. Для прискорення повітряної вентиляції пропонується розсвердлювати задню частину свердлом більшого діаметра.
На ринку пропонуються також спеціальні смоли, які дозволяють виконати пористі пресформи без вентиляційних отворів. Щоб уникнути витончення і появи сітки під час формування, пресформи виконують із закругленнями, що дорівнюють щонайменше товщині листа.
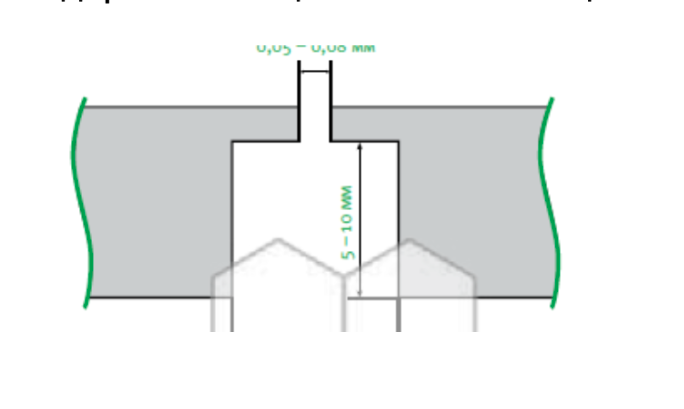
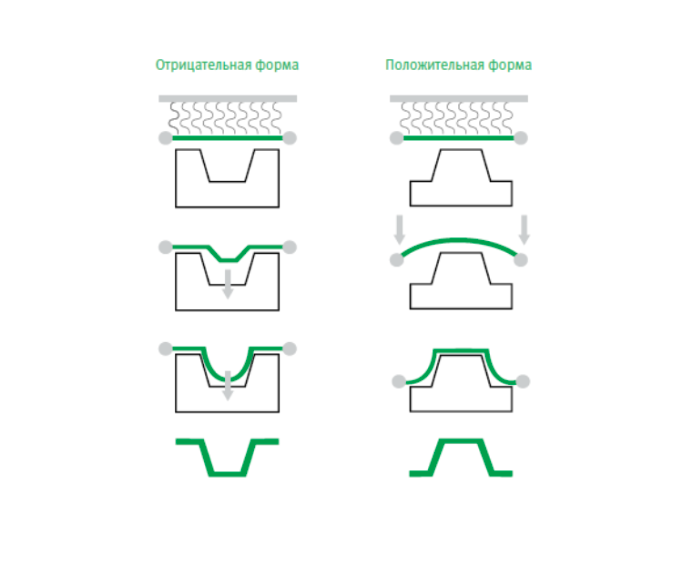
Рисунок 7. Вакуумне формування
Рисунок 8. Пресформи
5. Від’ємні та додатні пресформи
Від’ємні пресформи застосовують для виконання готових виробів з тонким дном та товстими стінками, тоді як додатні пресформи — для виробів з товстим дном та тонкими стінками. Залежно від мети застосування виробляють додатні чи від’ємні пресформи.
Для урізноманітнення зовнішнього оздоблення готових виробів використовують від’ємні пресформи, які дають можливість виконати більше деталей (див. рис. 8).
6. Нагрівання
Для того, щоб термічне формування виконати максимально ефективно, полімерне скло BauGlas необхідно рівномірно нагріти до температури 175-205°C. У верхньому температурному діапазоні скло BauGlas повторює обрис пресформи найбільш точно.
За температури 175-180°C формують невеликі деталі. Також рекомендується використання нагрівальних систем за межами формувальної машини. Це зумовлено тим, що температура обробки відносно висока, а скло BauGlas охолоджуються швидше. Отже, формувальне устаткування має бути обладнане власними нагрівальними елементами.
Інфрачервоне нагрівання шаруватого типу, яке дозволяє досягти необхідної температури відносно швидко, робить процес термоформування більш економічним. При цьому способі нагрівання рекомендоване застосування одиночного верхнього ІЧ-нагрівача, оскільки він забезпечує більш рівномірне і швидке нагрівання. В результаті це вкорочує і здешевлює процес обробки.
Необхідна тривалість нагрівання збільшується із збільшенням товщини листа. Тривалість має визначатися попередньо експериментальним шляхом на відповідній формувальній машині.
Для того, щоб уникнути значних теплових втрат під час нагрівання, рекомендується також нагрівати системи, що використовуються для підтримки та затискання кромок листа. Це також зменшить ризик створення внутрішньої напруги або жолоблення кромок.
Для отримання необхідного градієнту товщини, лист може бути видутий. А також можна попередньо відрегулювати отримання бажаної форми за допомогою заглушки.
7. Охолодження сформованої частини
Полімерне скло BauGlas швидко застигає, тому потребує швидкого формування. Водночас висока температура, що створює похибки під навантаженням, дозволяє організувати короткі цикли охолодження. Вироби можна знімати з пресформи без великого ризику деформації після того, як температура досягла 135°C.
8. Вільне видування або витягуванняТакі методи, як видування або витягування, використовуються для формування виробів куполоподібної форми. Різниця в цих методах полягає у тому, що при формуванні вільним видуванням використовується повітряний тиск, а при вільному витягуванні використовується вакуум.
Лист нагрівається до появи провисання. Щоб не було спотворених частин, нагрівання має бути однорідним. Протягів на робочому місці слід уникати: вони можуть спричинити нерівномірне прогрівання.
Вихідний тиск (або вакуум) напочатку високий і поступово знижується до кінця циклу формування. Тиск (або вакуум) підтримується на постійному рівні, поки температура листа не досягне 135°C. За цієї температури виріб можна зняти. Необхідно дотримуватись чистоти робочого місця: бруд у стислому повітрі може залишити мітки на листі.
9. Інші способиФактично, всі інші способи термоформування ПК листів включають комбінації та послідовні застосування методів, описаних вище. Формування під високим тиском (HPF) та формування подвійних листів (TSF) — це два сучасні просунуті методи, які можуть конкурувати з інжекційним формуванням за допомогою видування. Використовуються ці технології для виробництва невеликих чи середніх партій.
10. Формування за допомогою високого тискуЦей метод формування, крім теплового впливу, базується на двох складових: використанні від’ємної пресформи та створенні додаткового тиску для надання потрібної форми ПК-листам. Атмосферний тиск підвищується шляхом додаткової подачі повітря під тиском до 1 Н/мм2. Під цим сумарним тиском матеріал — розм'якшений лист — найкраще розподіляється по пресформі. Цей метод переважно застосовують для заповнення кутів та глибоких ділянок матриці (пресформи). В результаті отримують вироби з деталями високої якості, чіткими кромками та акуратними гладкими поверхнями.
11. Формування подвійних листівПри цьому способі два нагріті листи укладаються між двома нагрітими пресформами. Повітряний тиск, що подається на полікарбонат, створює порожнисті форми. Спосіб використовується для створення деталей з високою структурною жорстокістю та низькою щільністю.
12. ВідпалОдним з актуальних питань обробки полімерних матеріалів залишається зменшення до мінімуму внутрішньої напруги, що виникає під час обробки. Одним з оптимальних методів боротьби з утворенням внутрішньої напруги є відпалювання (або відпал).
Відпалу піддають частини, де існує найімовірніший ризик утворення внутрішнього опору. Ці частини рівномірно нагрівають у вентильованому термостаті до 120-130°C. Тривалість нагріву визначають у залежності від товщини листа: з розрахунку 1 година на кожних 3 мм товщини. Потім таку частину повільно охолоджують до кімнатної температури, бажано в термостаті с закритими дверцятами.
13. Усунення несправностей під час термоформуванняУ наведеній нижче таблиці 11 міститься зведена інформація про можливі дефекти та пошкодження, що можуть виникнути під час різних методів термоформування.
Таблиця 11. Усунення несправностей при термоформуванні.
Проблеми Можливі причини Рішення Гарячий лінійний вигин Драпірувальні Вакуумне формування Вільне викидування Бульбашки в листі вологість попередня сушка ✅ ✅ ✅ ✅ надлишок тіла зменшити нагрів ✅ ✅ ✅ Потріскані або слабкі частини Лист занадто гарячий Зменшити нагрів ✅ ✅ Прес-форма занадто холодна Підвищити температуру прес-форми ✅ Гаряча частина, знята занадто пізно Зменшити цикл охолодження ✅ Швидкість вакуумування Обмежити вакуум ✅ Занадто висока Заокруглити кутки ✅ Гострі крайки Використовуйте великий лист ✅ Утворення паутини Поверхність листа занадто мала Перевірити наявність гарячих або тіньових плям ✅ Нерівномірний нагрів Мін. налаштування = 2 х глибині ✅ Занадто малі відстані від прес-форми Обмежити вакуум ✅ Швидкість вакуумування занадто висока Відстань від затисної прес-форми < ✅ Зменшення чи неповні деталі Поверхня листа занадто велика Перевірте на витік або додайте або додайте вакуумних отворів ✅ Вакуум занадто малий ✅ Частина прилипає до прес-форми Температура листа занадто мала Збільшити нагрів ✅ Прес-форма занадто гаряча Понизити температуру прес-форми ✅ Частина, знята занадто пізно Зніміть швидше ✅ Сліди Кут штампувального нахилу занадто малий Кут нахилу 4-5 градусів
Замутнити паром, або використати нождачний папір✅ Поверхня прес-форми занадто гладка Замутнити паром, або використати нождачний папір Температура листа занадто висока Зменшити час нагрівання ✅ ✅ Дефекти поверхні Вакуумні отвори на місці Перевстановити отвори ✅ ✅ Пил на пресформі або листі Продути стисненим повітрям ✅ Нерівні частини Вакуумні отвори на місці Перевстановити отвори ✅ Прес-форма/затиск занадто холодні Підвищити температуру попереднього нагрівання ✅ Нерівномірні нагрівання/охолодження Перевірити наявність протягів, перевірити нагрівач,зніміть раніше ✅ Нерівні частини Вакуумні отвори на місці Перевстановити отвори ✅ ✅ ✅ ✅ Прес-форма/затиск занадто холодні Підвищити температуру попереднього нагрівання Нерівномірні нагрівання/охолодження Перевірити наявність протягів, перевірити нагрівач,зніміть раніше З’єднання ПК листів BauGlas
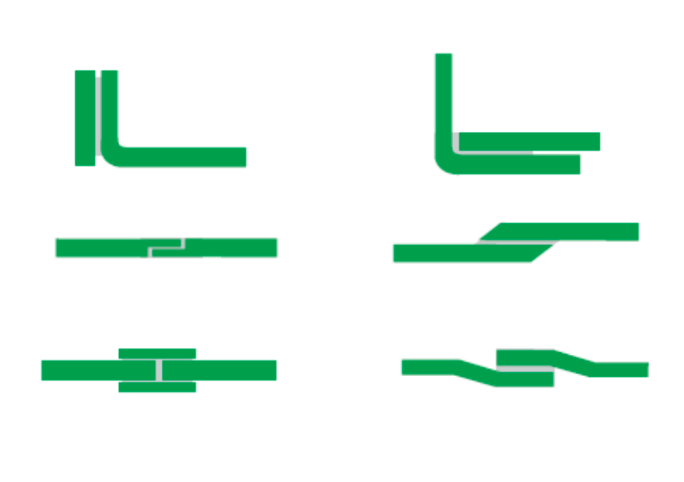
Рисунок 5. Рекомендовані конструкції з’єднань
1. За допомогою розчинників
Перш ніж створювати умови, за яких полікарбонат контактує з розчинником, необхідно переконатись у тому, що вжито всіх заходів безпеки. Розчинник повинен бути таким, що не спричиняє руйнівного хімічного впливу на полікарбонат, а також має супроводжуватись відповідними сертифікатами якості та безпеки. Приміщення, де відбуваються роботи, повинно мати ефективну вентиляційну систему, оскільки розчинник може бути токсичними та навіть містити канцерогени. Тож, слід забезпечити працівників всіма необхідними засобами індивідуального захисту.
Обов’язково потрібно враховувати, що місце з’єднання повинно нести таке саме навантаження, як і інші частини конструкції. Тому не варто нехтувати розрахунками для виконання такого з’єднання, що витримає внутрішню напругу та зведе до мінімуму ризик розколу чи розщеплення полікарбонатного скла. З'єднання розчинником — це найпростіший і найбільш економічний спосіб, що дає дуже міцний зв'язок.
Найпоширеніший спосіб з’єднання відносно тонких листів — сполучення внахльост (див. рис. 9). Найпоширеніший розчинник, який використовується для з'єднання скла BauGlas — метиленхлорид. З ним відносно легко мати справу, оскільки точка кипіння складає всього 40.2оС, але для з'єднання великих ділянок він не застосовується, тому що надто швидко випаровується.
Після додавання 8% полікарбонатних гранул до метиленхлориду отримують розчин зі зменшеною швидкістю випаровування. Додатковою перевагою такого розчину є те, що поверхні не потрібно занадто щільно стискати, як це необхідно при використанні чистого розчинника.
Процес з’єднання за допомогою розчинника відбувається в такій послідовності:
- напочатку матеріал необхідно очистити від будь-яких слідів мастил, пилу та інших сторонніх частинок за допомогою чистої тканини, змоченої невеликою кількістю ізопропілового спирту;
- потім тонкий шар розчинника наносять на одну з поверхонь і швидко з'єднують 2 частини; слід пам’ятати, що надлишок розчинника погіршує з'єднання;
- як тільки частини поєднані, їх затискають разом на кілька хвилин під рівномірним тиском 0,5-2 Н/мм2, щоб забезпечити хороший контакт;
- слід уникати надмірного стискання з’єднюваних частин, деформації частин та видавлювання розчинника з-під місця з'єднання;
- після першого затискання зі з'єднаними частинами слід поводитися обережно, попередньо проконтролювавши міцність конструкції.
Максимальна міцність з'єднання наступає при кімнатній температурі за 2 дні після склеювання.
Склеювання розчинником скла BauGlas з іншими полімерними матеріалами можливе тільки за умови, що розчинник, який використовується, розчинить обидва матеріали.
2. Адгезивне з’єднання
Працюючи з адгезивами, слід дотримуватись звичайних заходів щодо безпеки та інструкції від виробника.
На ринку представлені декілька різних комерційно доступних адгезивів, за допомогою яких можна ефективно з'єднувати листи скла BauGlas один з одним, а також з іншими матеріалами. Універсальної відповіді щодо вибору адгезиву немає, тому що кожне застосування має власні вимоги. Підбирати адгезив потрібно орієнтуючись на такі фактори, як середовище кінцевого використання, робоча температура, бажаний зовнішній вигляд з'єднання, технічні умови нанесення адгезиву тощо.
Процес з’єднання за допомогою адгезиву відбувається в такій послідовності:
- напочатку всі з'єднані поверхні потрібно підготувати: загрубити та ретельно очистити;
- не слід використовувати адгезиви, що містять розчинники або каталізатори, які не сумісні з полікарбонатом;
- якщо для затвердіння адгезиву потрібно створити спеціальні температурні умови — наприклад, коли затвердіння відбувається за вищої температури, — такий температурний режим повинен бути доступний для створення на практиці;
- бажано провести попередні випробування на сумісність адгезиву та міцність зв'язку за можливих умов експлуатації;
- обов’язковим є дотримання інструкцій щодо застосування від постачальника адгезиву.
Для ефективного з’єднання полімерного скла BauGlas можуть бути використані різні комерційно доступні одно- або двокомпонентні адгезиви типу цианоакрилату, поліуретану, епоксидної смоли або адгезиви на гумовій основі.
3. Клейка стрічка
Для швидкого з'єднання можна скористатися еластичною двосторонньою клейкою стрічкою. Такі стрічки широко представлені на ринку будівельних матеріалів, можуть бути прозорими та найчастіше виконані на акриловій основі. Призначені для склеювання різних матеріалів, вони особливо зручні для з'єднання тонких листових матеріалів до інших пластиків, скла або металів (див. рис.10)
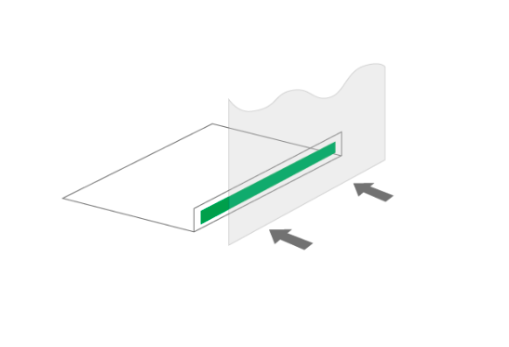
Рисунок 10. Двосторонні клейкі плівки
4. Зварювання
З естетичної точки зору зварювання є не самим бажаним варіантом з'єднання. Головним чином зварювання використовується для з'єднання виробів із готових листів. Для з'єднання елементів зі скла BauGlas успішно використовують два методи зварювання: гарячим повітрям та ультразвуком. Спосіб обирають залежно від того, які конфігурації готового виробу потрібно отримати.
При зварюванні полімерного скла BauGlas слід дотримуватись наступних правил:
- частини скла BauGlas та зварювальні стрижні повинні бути попередньо висушені та очищені до початку зварювання, щоб уникнути здуття та включення пилу до зони зварювання;
- після зварювальних операцій необхідно провести відпал, щоб зняти внутрішню напругу, що утворюється під час зварювання;
- після зварювання виступаючі частини зварних швів слід ретельно видалити напилком або шліфуванням.
- Зварювання гарячим повітрям
При цьому методі зварювання зазвичай використовуються факели, що електрично нагріваються. Коли такі факели обладнані дрібношвидкісною форсункою, зварювальний електрод подається до шва окремо вручну. Однак частіше застосовують факели, обладнані високошвидкісною форсункою, і тоді зварювальний електрод пропускається через форсунку безпосередньо на лінію зварювання.
Рекомендовані наступні параметри зварювання:
- середня швидкість подачі повітря: 50-100 л/хв;
- температура повітряного потоку, виміряна на відстані 5 мм від форсунки, складає 350-400°C;
- у якості зварювальних електродів можна використовувати спеціально витягнуті полікарбонатні стрижні або невеликі смуги, випиляні зі скла BauGlas;
- для того, щоб уникнути деформації матеріалу та створення внутрішньої напруги внаслідок локального нагрівання та теплового розширення, довжину зварювального шва слід обмежити до 300 мм.
- Ультразвукове точкове зварювання
Ще один метод, що успішно застосовується для з’єднання листів полімерного скла BauGlas — ультразвукове точкове зварювання. Детальну інформацію про апарат точкового зварювання та умови зварювання важливо отримати у виробників такого обладнання.
5. Механічні кріплення
Отвори, пророблені в склі BauGlas для монтажу конструкцій, можуть послабити міцність листів. Скло BauGlas має значно більший коефіцієнт лінійного теплового розширення, ніж метал чи скло. Тому обов’язково потрібно залишати допуски, аби полімерне скло могло вільно розширюватися при зміні температури.
У наведеній нижче таблиці 12 наведено приклад того, як змінюються значення розширення листа довжиною 1 м при підвищенні температури на 20о.
Коефіцієнт лінійного теплового розширення (мм/м°С) Розширення d 20°C (мм) Полимерне скло BauGlas 0.065 1.30 алюміній 0.024 0.48 сталь 0.012 0.24 скло 0.008 0.16 Таблиця 12. Приклад розширення листа при зміні температури на 20°C при застосуванні механічних кріплень.
Затискання завжди здійснюють таким чином, щоб не допустити створення надмірної локальної напруги через сили стиснення. Також зменшити цей ризик можна, наприклад, шляхом використання шайб або формування по периметру. Такий лист скла BauGlas можна пробити цвяхами, з'єднати скобами чи клепками. Однак цей тип кріплення не рекомендується для промислового застосування (див. рис. 11).
Найкращий спосіб кріплення скла BauGlas – це гвинти з циліндричною головкою. Гвинти зі скошеною головкою не можна використовувати: вони від напруги можуть давати тріщини.
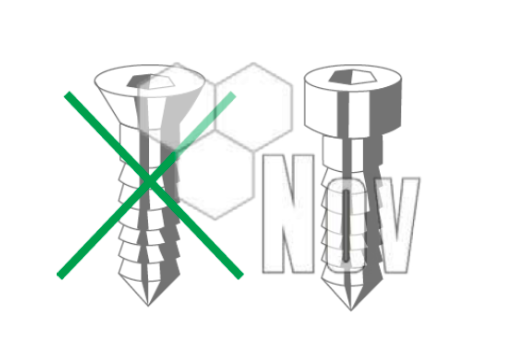
Відповідні отвори з урахуванням зазору зазвичай попередньо висвердлюють у склі BauGlas, причому зазор залежить від розмірів листа та температурних коливань, які можуть виникнути під час експлуатації. Для з’єднання великих листів за потреби виконують отвори подовженої форми. Відстань між центром отвору та зовнішньою кромкою листа має складати не менше 2 діаметрів отвору, тобто щонайменше 6 мм. Гвинти потрібно затягнути до такого моменту, який дозволяв би переміщати лист при температурі, що коливається.
Зручний метод фіксації виробів з полімерного скла BauGlas, а також приєднання металевих деталей, наприклад шарнірів, чи металевих стандартних профілів — це вставка металевих втулків з внутрішнім різьбленням за допомогою ультразвуку.
Для усунення концентрації напруги та збільшення ударного опору захисних пристроїв скла машини, такі захисні пристрої можуть бути затиснуті в гумових профілях EPDM.
6. Прикінцева обробка скла BauGlas
Для створення різноманітних форм, архітектурних елементів, будівельних та технічних конструкцій, скло BauGlas доводиться піддавати таким прикінцевим способам обробки, як шліфування, полірування, декорування, нанесення фарб та/або принтів та штампування деталей за високих температур.
- Шліфування
Перш ніж виконати остаточне полірування у багатьох випадках скло BauGlas доводиться попередньо відшліфувати. Як правило, для цього застосовують безкінечну абразивну стрічку, що подається автоматично. Рекомендована швидкість подачі стрічки — 20-30 м/с, виконується операція при низькому контактному тискові. Шліфувальні стрічки зі сполучним матеріалом із синтетичної смоли (розмір зерен від 400 до 500) використовують для сухого шліфування полімерного скла, а водостійкі стрічки — для вологого шліфування.
За потреби можливо провести ручне шліфування за допомогою наждакового паперу різної зернистості: наприклад, послідовно використовуючи наждак № 150, 240, 400.
- Полірування
Такі важливі властивості полімерного скла, як висока світлопроникність, може бути втрачено чи суттєво погіршитись, якщо на поверхні утворюються потертості, та замість прозорого полікарбонат стає матовим. Тому обов’язковим етапом прикінцевої обробки є контроль прозорості, що напряму залежить від гладіні поверхні.
Для отримання ідеально гладкої поверхні скло BauGlas піддають обробці полірувальним кругом зі швидкістю 20-30 м/с. Попередньо матеріал шліфують і вирівнюють, після чого виконується полірування з використанням безлужної полірувальної пасти.
Фінішне полірування виконується на чистому полірувальному колі без пасти.
- Декорування
Оскільки спектр застосування полімерного скла BauGlas дуже широкий і включає вітрини, зовнішню рекламу, елементи сучасних архітектурних конструкцій тощо, часто потрібно виготовляти кольорові та декоровані вироби з ПК-листів.
Перед початком друку або фарбування необхідно ретельно очистити поверхню антисептиком від частинок пилу та мікропилу (див. Очищення). Якщо є технічна можливість, рекомендується організувати видалення частинок пилу за допомогою іонізованого повітря.
- Нанесення принтів та фарбування
Друк на полімерному склі, фарбування й нанесення малюнку — досить прості операції, які можна виконувати на звичайному призначеному для цих робіт устаткуванні. Головною вимогою до фарб та чорнил є хімічна сумісність з полікарбонатом. Раніше в цьому посібнику розглядались вже нюанси хімічної резистентності полікарбонату, детальніше розглянуті у статті «Хімічна стійкість полікарбонатних продуктів», розміщеної на сайті. Використання фарб, сумісних з полікарбонатом, є необхідною умовою для того, щоб запобігти його пошкодженню та/або втраті ударної міцності листа, під час нанесення та в процесі подальшої експлуатації готового виробу.
Крім попереднього очищення, така операція не потребує жодної спеціальної обробки. Після нанесення фарби необхідно дочекатись, поки листи повністю висохнуть, і тільки після цього складати у стоси для зберігання чи транспортування.
Для певних видів фарб та чорнил можуть знадобитись додаткові або специфічні операції під час нанесення, сушки чи подальшого зберігання і транспортування. Таку інформацію зазвичай надає виробник фарби, і цих інструкцій варто ретельно дотримуватись.
- Високотемпературне штампування
Метод гарячого штампування застосовують для отримання об’ємних зображень на ПК-листах. При цьому методі обов’язковою умовою є правильний підбір штампувальної фольги. Не рекомендується робити глибокого тиснення, щоб уникнути розколів/розривів у полікарбонаті. Краще виконувати тиснення тільки на мінімальну глибину.
Нормальні умови:
• Температура барвника: 190°C
• Тиск: 0,4 Н/мм²
• Тривалість тиснення: 2–3 с
7. Очищення
Очищення полімерного скла буває потрібно у багатьох ситуаціях: від ординарного миття задля збереження гігієни, естетики та прозорості до підготовки до наступної обробки. Для того, щоб уникнути пошкодження полікарбонату або готових виробів з нього, дотримуються наступних рекомендацій.
- Скло BauGlas можна чистити чистою м'якою губкою і промивати теплою водою, що містить м'яке мило або злегка кислотний, нейтральний або лужний детергент. Після цього ретельно промити чистою водою та висушити замшею або вологою губкою.
- Після миття рекомендується обробка антистатиком.
- Свіжі сліди фарби, мастила, надлишку глазурувальної суміші і т.д. перед просушуванням видаляють, протираючи м'якою тканиною, просоченою ізопропіловим або етиловим спиртом або петролейним ефіром (точка кипіння 65о). Після видалення плям полімерне скло промивають як описано вище.
- Плями іржі можна видалити 10% розчином оксолінової кислоти.
- Не можна очищати скло BauGlas такими речовинами: абразивними або сильно лужними засобами для чищення, ацетоном, бензолом, свинцевмісним бензином або тетрахлоридом вуглецю.
- Для очищення полімерного скла не можна використовувати гострі інструменти, зокрема леза для гоління.
- Незначні подряпини можна видалити або зробити менш помітними шляхом полірування гарячим повітрям.
Полімерне скло BauGlas має хороші електричні ізолюючі властивості. Для деяких процесів це дуже зручно, але не для очищення. Завдяки цим характеристикам полікарбонат притягує електростатичні заряди та пил, і застосування повітряної гармати чи тканини тільки посуває пил на інші ділянки листа, але не прибирає. Єдиний захист від електростатичного заряду та притягування пилу — це обробка листів антистатичними засобами.
Втім, на ринку обробних речовин доступні миючі засоби, які водночас мають антистатичні властивості, а замість повітряної гармати часто використовують гармату іонізованого повітря.
8. Встановлення та монтаж
Як розраховують необхідну товщину листа полімерного скла BauGlas?
Для цього відштовхуються від двох факторів: потрібних за дизайном розмірів листа та очікуваного навантаження. І якщо розміри та форму листа визначають разом з дизайнером, то дані про навантаження — це інформація, якою володіють архітектори. Зазвичай йдеться про навантаження на скло, що створюється внаслідок природнього тиску опадів (вітру, дощу, снігу, граду тощо). Часто такі дані — норми опадів для даного регіону — містяться у вигляді вже готових таблиць. Залишається врахувати тільки висоту потрібного заскління.
Нижче у таблицях наведено розрахунки, справедливі за умови, що лист ПК щільно затиснений з чотирьох сторін з дотриманням глибини пазу, що вказаний у таблиці. Відтак під час встановлення скла BauGlas необхідно залишати достатній проміжок для розширення кромки полікарбонатного скла в процесі подальшої експлуатації.
Вибір ущільнювальних матеріалів залежить від хімічної сумісності з полікарбонатом BauGlas. Також вони мають дозволяти переміщення листа під впливом зовнішніх чинників без втрати адгезії. Найкраще в цьому зарекомендували себе прокладки з хлоропрену, що не містить пластифікаторів або компаундів на основі гуми EPDM.
Максимальне відхилення, яке допускається в розрахунках, складає 50 мм, а для менших розмірів — 1/25 ширини (див. рис. 13, таблиця 13)
- Шліфування
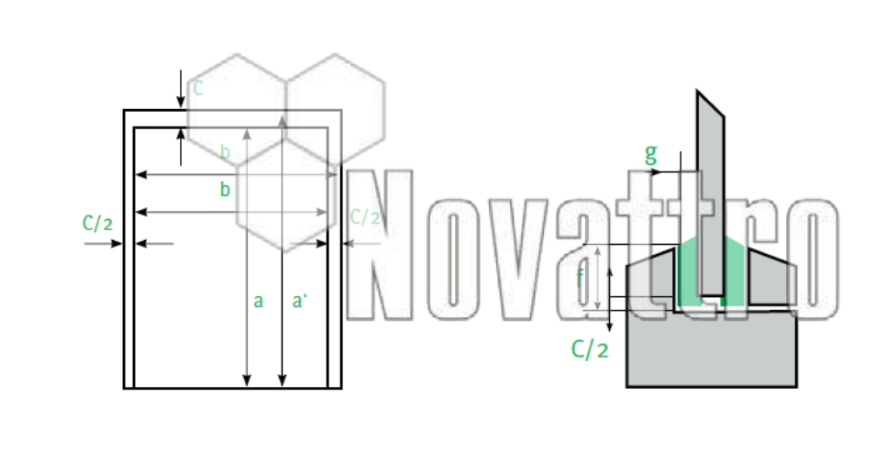
a, b — плановані габарити
a', b' — щільні розміри
c — проміжок (зазор) кромки
f — глибина пазу
g — ширина ущільнювача
а' і b' мм с, мм f, мм g, мм ≤500 2.5 12 3 750 3 16 4 1000 3.5 20 5 1500 4.5 222 6 Таблиця 13. Розрахунок оптимальної товщини листа і зазорів при встановленні
9. Кріплення: типи з’єднань, що використовуються для полімерного скла BauGlas
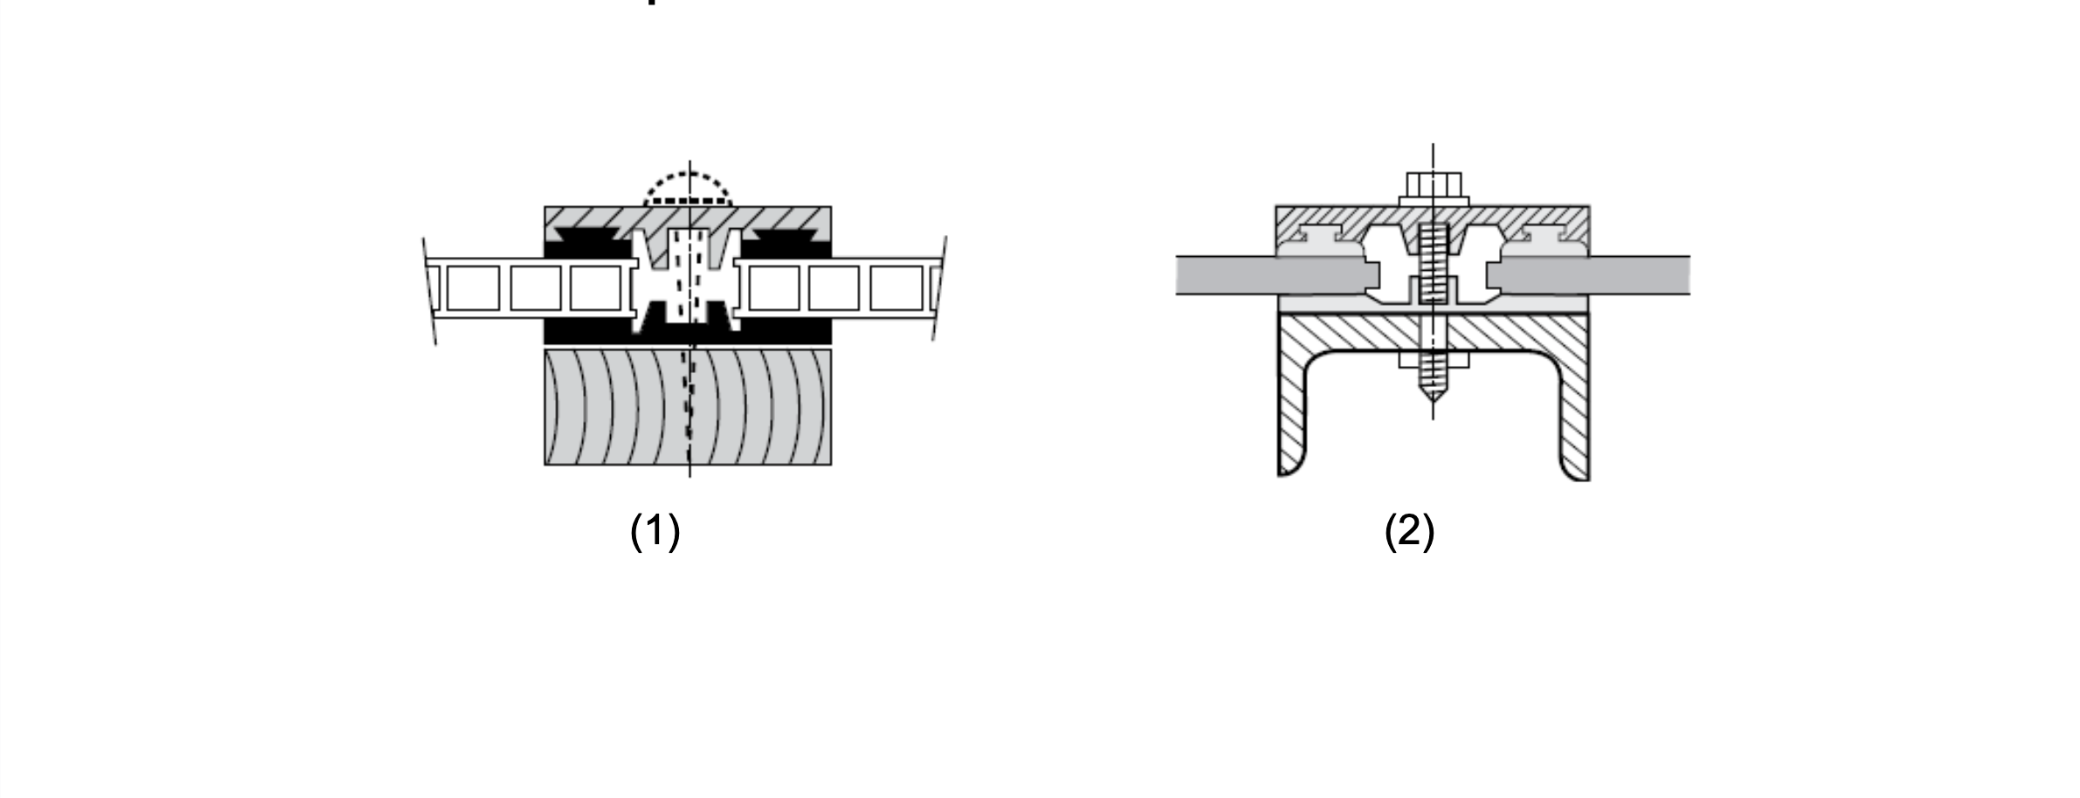
1) Типове заскління, в якому застосовано комбінацію дерев’яних та алюмінієвих профілів та відповідних їм EPDM-ґумових ущільнювачів
2) Заскління даху за допомогою алюмінієвих профілів та скла, де розміри листів BauGlas обмежені вимогами конструкції
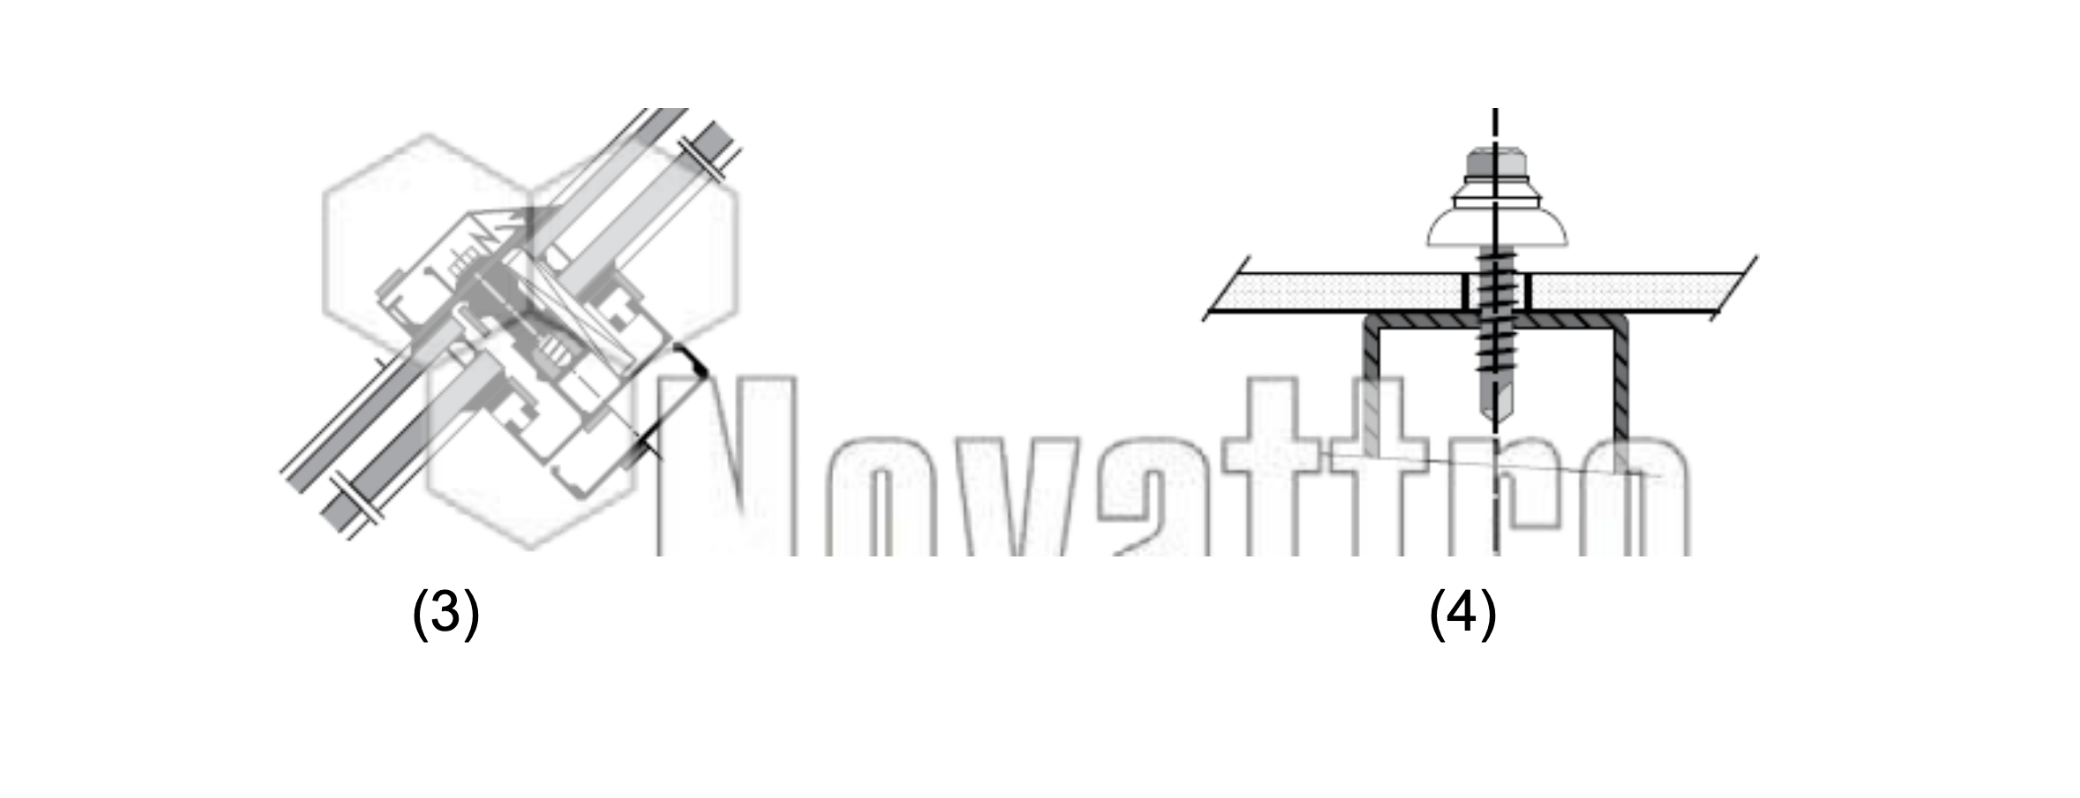
3) Типова конструкція скління, де використовуються профілі з надміцної сталі, алюмінію та EPDM-ґумових ущільнювачів
4) Встановлення листа за допомогою болтів, гайок і тонких EPDM-ґумових ущільнювачів кільцевої форми
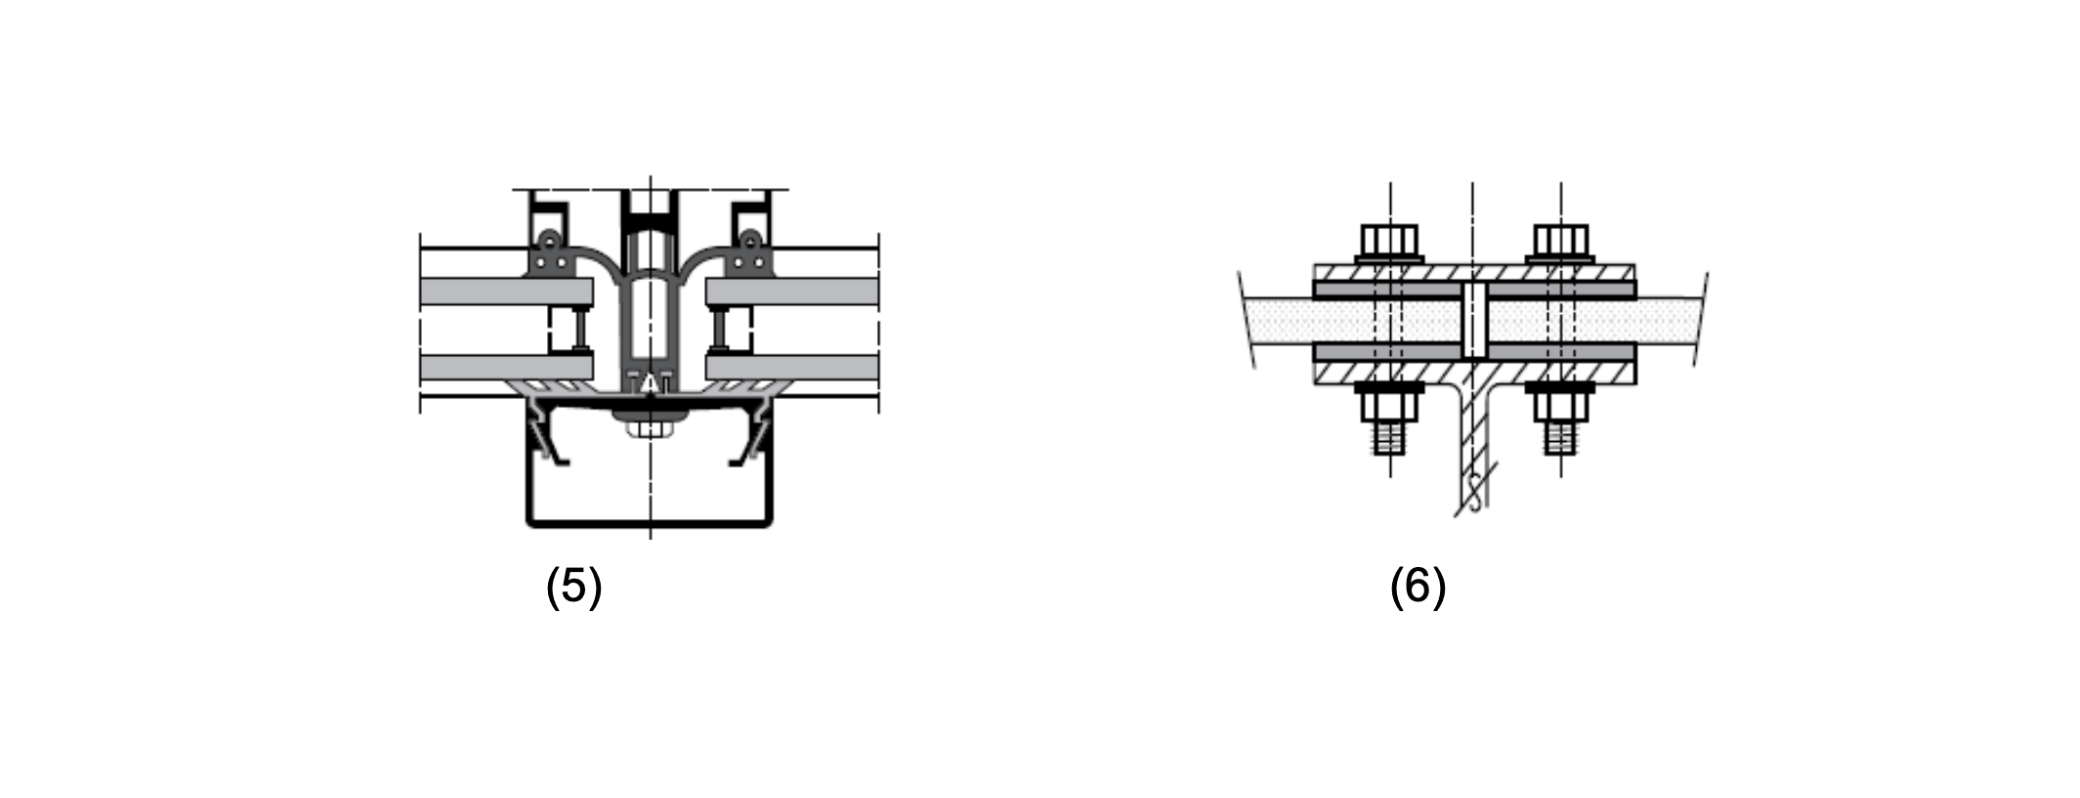
5) Навісна стіна, виконана за допомогою алюмінієвих профілів та скла, де розміри листів BauGlas обмежені вимогами конструкції
6) Типовий лист ПК, використаний у якості шумозахисного екрану та закріплений зажимами, які зафіксовані міцними гвинтами для рівномірного розподілу тиску
7) Розрахунок навантаження вітру/опадів на рівний лист BauGlas
Таблиця 14. Навантаження вітру/снігу. Матеріал: полікарбонатне скло, закріплене с чотирьох сторін, одна панель, один проліт.
Товщина
(розмір)Вітер/сніг
статичне навантаженняМаксимальний розмір (ширина панелі) згідно співвідношення а:б Коеф 1:1 до 1:1.2 Коеф 1:1.2 до 1:1.5 Коеф 1:1.5 до 1:1.8 мм кгс/м² фунт/фут² мм дюйм мм дюйм мм дюйм 4 50 10 1200 48 1150 46 1050 42 80 15 1150 46 1050 42 1000 40 120 25 1080 43 1020 41 920 37 150 30 1020 41 980 39 880 32 200 40 980 39 880 35 800 32 5 50 10 1350 54 1280 51 1200 48 80 15 1280 51 1180 47 1100 44 120 25 1120 47 1100 44 1020 41 150 30 1120 45 1020 41 950 38 200 40 1020 41 950 38 880 35 250 50 950 38 880 35 800 32 6 50 10 1650 66 1580 63 1520 61 100 20 1480 59 1420 57 1350 54 150 30 1320 53 1250 50 1080 47 200 40 1200 48 1120 45 1020 41 250 50 1080 43 980 39 880 35 300 60 920 37 850 34 750 30 8 50 10 2050 81 1920 77 1780 71 80 15 1820 73 1750 70 1620 65 120 25 1750 70 1620 65 1480 59 150 30 1620 65 1480 59 1320 53 200 40 1480 59 1350 54 1180 47 250 50 1350 54 1200 40 1050 42 300 60 1220 41 1080 43 920 37 10 50 10 2050 81 2050 81 1950 78 100 20 2050 81 1920 77 1780 71 150 30 1900 76 1750 70 1650 66 200 40 1750 70 1580 63 1480 59 250 50 1580 63 1400 56 1320 53 300 60 1400 56 1220 41 1080 43 12 50 10 2050 81 2050 2050 81 100 20 2050 81 2050 81 2050 76 150 30 2050 81 1920 75 1880 69 200 40 1880 75 1720 69 1550 52 250 50 1720 69 1580 63 1400 56 300 60 1550 62 1420 57 1220 49 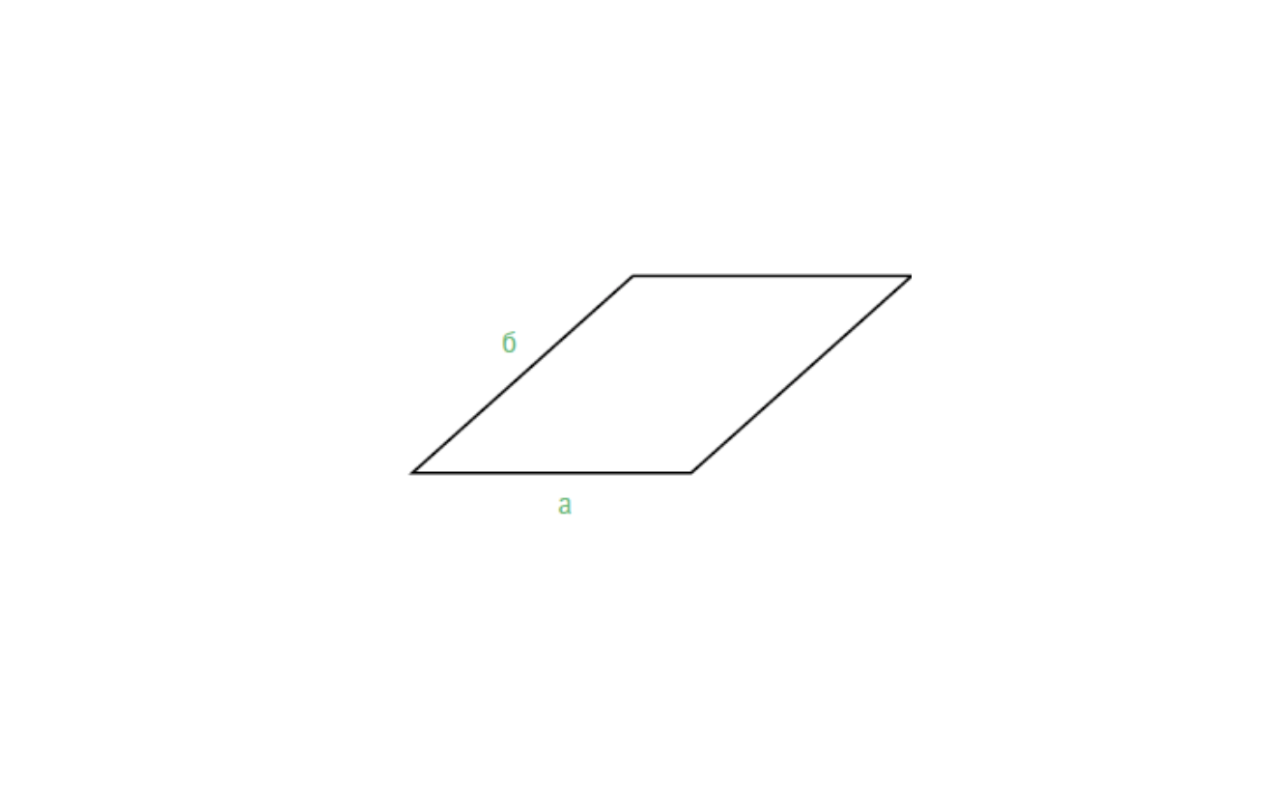
Рис. 14. Максимальна рекомендована відстань по центру між опорами.
Примітки:
8) Для панелей з коефіцієнтом нижчим за 1:1.8, дані наведено в таблиці 15 "Навантаження на полікарбонатний лист BauGlas, закріплений з двох сторін".
9) Наведені в таблиці дані починаються з товщини 4 мм, яка є найменшою товщиною, що рекомендується до виконання якісного постійного скління. Для споруд, що не несуть значного навантаження або використовуються нетривало (рекламні, виставкові, сільськогосподарські, внутрішні конструкції тощо) використовують листи меншої товщини.
Постійне навантаження Максимальна відстань між опорами а (мм) Товщина листа скла BauGlas(мм) 4 5 6 8 10 12 кгс/м² фунт/фут² мм мм мм мм мм мм 50 10 780 980 1280 1800 1950 2050 80 16 680 820 1150 1680 1850 2050 100 20 620 700 1080 1550 1780 2050 120 25 580 620 980 1400 1700 1950 150 30 420 580 850 1180 1600 1780 200 40 NA 420 650 1050 1480 1550 250 50 NA NA 450 950 1280 1350 300 60 NA NA NA 820 1080 1220 Таблиця 15. Навантаження вітру/снігу. Матеріал: плоский лист полікарбонату, закріплений з двох сторін, одна панель, один проліт.
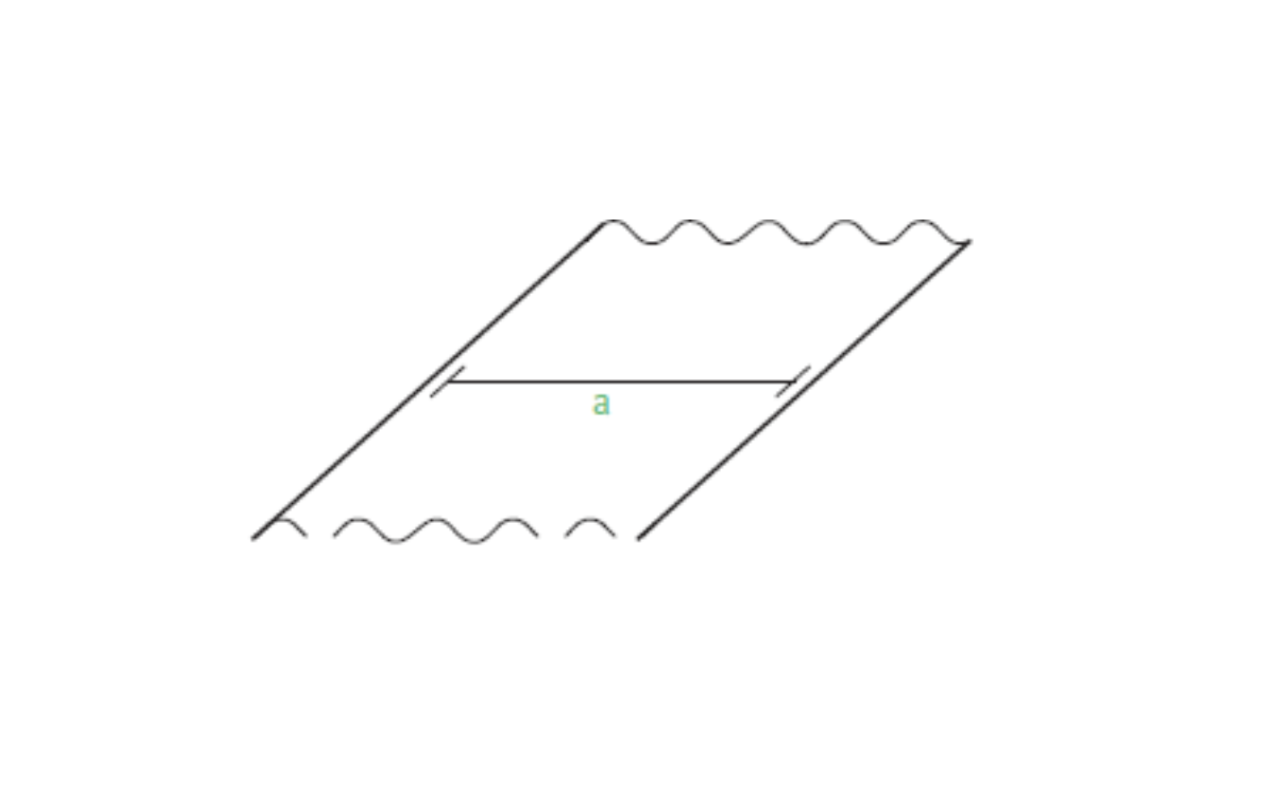
Рис. 15. Максимально рекомендована відстань по центру між опорами.
Примітки:
1. Коментарі, додані до таблиці 14 (див. вище), також актуальні для даних, наведених в таблиці 15.
10) Розрахунок навантаження вітру/опадів на вигнутий лист BauGlas
В наступній таблиці 16 містяться дані для розрахунків, вибору кроку підкріплень та монтажу вигнутого скла BauGlas на опорні арки.
Таблиця 16. Навантаження вітру/снігу. Матеріал: вигнуте полімерне скло з фіксацією з двох сторін
Товщина Радіус
Кривизни (R)Максимальна рекомендована відстань між центральними осями опорних
арок а (мм), згідно нижче приведеним навантаженням вітру/снігу (мм)Постійні навантаження вітру/снігу (кгс/м²) мм мм 50 80 100 120 150 200 250 300 4 700 250 2050 2050 2050 2050 1900 1750 1600 900 2050 2050 1850 1650 1500 1350 1200 1000 1100 2050 1900 1750 1600 1450 1250 1050 900 1300 1950 1800 1650 1480 1320 1180 1000 820 1500 1800 1650 1500 1380 1200 1050 900 750 1800 1650 1580 1420 1320 1120 950 820 700 2000 1580 1480 1350 1250 1050 880 750 650 2200 1500 1400 1300 1180 980 800 680 600 2800 1350 1250 1180 1100 900 720 600 NA 4000 1200 1050 950 850 780 650 450 NA 6000 850 780 720 650 600 450 NA NA 5 900 2050 2050 2050 2050 2050 2050 1900 1750 1100 2050 2050 2050 2050 2050 1900 1750 1600 1300 2050 2050 2050 2050 1950 1750 1600 1450 1500 20560 2050 2050 1950 1850 1700 1550 1400 1800 2050 2050 1950 1850 1750 1550 1350 1150 2000 2050 1950 1850 1750 1550 1350 1150 1050 2200 1950 1850 1750 1650 1500 1300 1100 1000 2800 1600 1500 1400 1300 1200 1050 900 750 4000 1400 1300 1200 1100 1000 850 750 600 6000 1200 1050 950 850 750 600 450 NA 6 1100 22050 2050 2050 2050 2050 2000 1900 1750 1300 2050 2050 2050 2050 2050 1900 1750 1600 1500 2050 2050 2050 2050 1900 1750 1600 1450 1800 2050 2050 2050 1950 1800 1650 1500 1350 2000 2005 2050 1950 1850 1700 1550 1400 1250 2200 2050 1950 1850 1750 1650 1500 1350 1200 2800 1700 1600 1500 1400 1300 1150 1000 850 4000 1600 1500 1400 1300 1150 1000 850 720 6000 1480 1380 1300 1200 1080 920 780 620 8 1500 2050 2050 2050 2050 2050 1900 1750 1600 1800 2050 2050 2050 2050 1950 1800 1650 1500 2000 2050 2050 2050 2000 1900 1750 1600 1450 2200 2050 2050 2050 1950 1850 1700 1550 1400 2500 2050 2050 1920 1850 1720 1580 1420 1280 2800 2050 1950 1820 1720 1600 1450 1300 1150 4000 1950 1820 1720 1620 1500 1350 1200 1000 6000 1820 1680 1520 1380 1250 1100 950 780 10 1800 2050 2050 2050 2050 2005 1950 1800 1650 2200 2050 2050 2050 2050 200 1850 1700 1550 2800 2050 2050 2050 1950 1800 1750 1600 1450 4000 2050 2050 2000 1900 1780 1620 1480 1320 6000 2050 1920 1820 1720 1550 1400 1250 1100 12 2200 2050 2050 2050 2050 2050 2050 1950 1800 2800 2050 2050 2050 2050 2050 1950 1800 1650 4000 2050 2050 2050 2050 1950 1800 1650 1480 6000 2050 2050 2005 1950 1720 1580 1420 1280 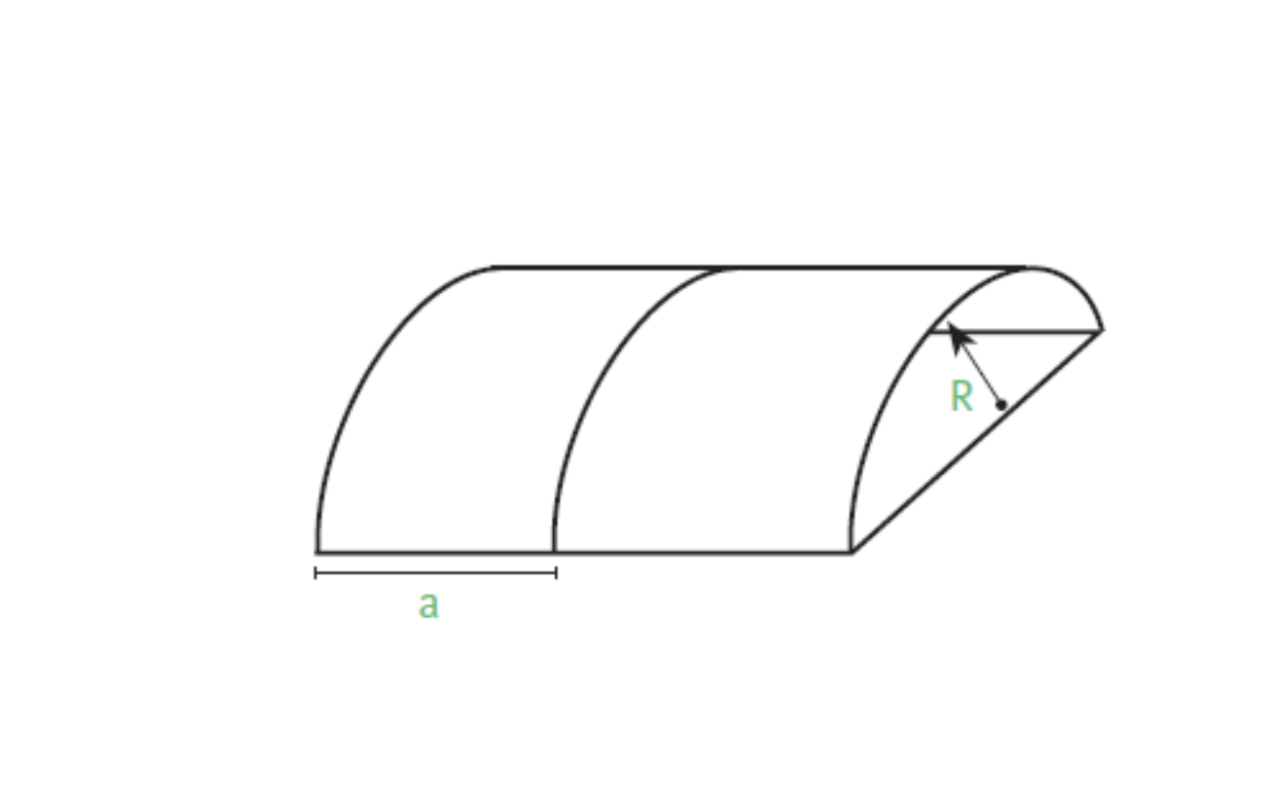
Примітки:
1. Скло BauGlas потрібно встановлювати так, щоб вигнута частина спиралась на арку, при цьому краї накладались з запасом 15-25 мм (залежно від розміру листа), і додавати допуск на теплове розширення 3 мм.
2. Листи товщиною до 6 мм можуть бути вигнуті в панелі відносно малого розміру: від 2000 до 3000 мм при ширині 1000-1220 мм. Листи товщиною 8 мм або більше можна вигнути у холодному стані за умови використання довгих панелей — від 4000 до 7000 мм (доступні за спеціальним замовленням). Такі листи добре зарекомендували себе при встановленні в повну ширину, 2050 мм.
3. Важливим елементом конструкції в таких умовах є опорні арки та фіксатори: вони повинні витримувати максимальні дозволені навантаження.
4. При такому методі встановлення немає сенсу використовувати листи коротші за 500 мм.
5. Найменший радіус, наведений у таблиці, складає 1500 мм. Для цього типу скла BauGlas таке значення є мінімальним дозволеним радіусом вигину.
6. Наведені у таблиці розміри використовують для виготовлення більшості звичайних стаціонарних конструкцій. Подальша експлуатація цих конструкцій відбувається, як правило, під тиском або підйомною силою. Окремі споруди, такі як переносні покриття для басейнів, можуть потребувати використання листів більшого розміру. Важливо пам’ятати, що відхилення від стандартизованих показників можливе за умови отримання відповідного дозволу.
11) Базові рекомендації щодо проєктування, а також якісної реалізації проєктів, у яких використовується скло BauGlas
1. Загальні положення.- Всі типи та варіанти полімерного скла BauGlas — неодмінно якісний матеріал для різноманітного скління та світлопровідного облицювання. Окрім прекрасних естетичних якостей і прозорості, він служить багато років завдяки своїм фізико-хімічним властивостям. Однак необхідними умовами тривалої та ефективної експлуатації є ретельного проєктування з дотриманням вказівок виробника. Якщо поставитись до ввідних інструкцій та рекомендацій неуважно, недбало або ігнорувати їх, це неодмінно призведе до пошкоджень, дефектів, руйнування листа. Слід пам’ятати, що на всіх етапах обробки та монтажу неправильні дії також спричинять значне зниження світлопровідних характеристик скла BauGlas.
- Компанія “Karbosnab” та спеціалісти з технічної підтримки готові стати в нагоді покупцям полімерного скла BauGlas для розв'язання будь-яких завдань. Ми готові надати необхідні консультації дизайнерам, розробникам та проєктувальникам на всіх етапах: від розрахунків проєктів конструкцій, контролю якості виконання робіт до підготовки технічної документації для тендерів.
2. Головні передумови проєктування.- Врахування навантаження відносно товщини листа. Товщину листа полімерного скла BauGlas визначають відповідно до потрібного типу скління, опорного каркасу, розмірів панелі та вимог подальшої експлуатації. З таких вимог особливо критичними є можливі навантаження з боку природніх чинників — вітру, дощу, снігу, граду, сейсмічних факторів. У випадках, коли існує ризик спеціальних людських факторів — натиску натовпу, можливого вандалізму — рекомендується під час проєктування залишати проміжок або планувати бар’єр, що завадить безпосередньому контакту листа і людей.
- Врахування ризиків механічних пошкоджень. За своїми фізичними властивостями полікарбонатне скло м'якше і міцніше за звичайне скло. Але ризик механічних пошкоджень все ж таки існує. Поверхня скла може бути пошкоджена від сильних ударів, абразивних і поліруючих матеріалів та інструментів. Розглядаючи ризики пошкодження матеріалу, необхідно також врахувати хімічну резистентність матеріалу. Дія різних хімікатів на полімерне скло BauGlas, відрізняється від впливу, який такі ж речовини можуть створити на звичайне скло. Практика показує, що призвести до руйнування можуть у тому числі миючі засоби, що є хімічно нейтральними проти полікарбонату. Тому варто у всіх випадках провести попередньо серію випробувань з вірогідними контактними речовинами та матеріалами.
3. Контроль світло- і теплопровідності.Прозорі лист BauGlas, безбарвні чи тоновані, виглядають естетично та передають багато світла. З одного боку, це дозволяє створювати конструкції, у яких комфортно жити та працювати, насолоджуючись красою навколишнього ландшафту та природних явищ. Однак в теплому та спекотному кліматі ці самі властивості можуть створювати проблеми, спричинені надходженням через скління значної кількості тепла. В результаті прямої сонячної радіації у приміщення потрапляє така його кількість, що кондиціонувальне обладнання не позбавляє цієї незручності та можливої шкоди людям та обладнанню, навіть працюючи на повну потужність. Також цей надлишок тепла значно збільшує енергетичні та експлуатаційні витрати внаслідок навантаження на систему кондиціонування.
Тому в ситуаціях, коли дизайнер/архітектор наполягають на встановленні прозорого скління, наші рекомендації для теплого або спекотного клімату наступні:
- зменшити розмір поверхні скління до мінімально дозволеного;
- проєктувати прозорі елементи споруд таким чином, щоб на них падала тінь хоча б частину світлового дня (орієнтувати на північ);
- розглянути можливість додаткового затінення у години найвищої сонячної активності чи більшої частини дня.
На сайті виробника ви можете побачити деякі варіанти дизайнерських рішень, що допоможуть розробити максимально потрібні для вас конструкції. Також ви завжди можете звернутись до нас за додатковими консультаціями.
4. Алгоритм дій при проведенні консультацій.
- Крок 1. Потенційний споживач (розробник, проєктувальник, архітектор, керівник проєкту тощо) надсилає до технічного відділу нашої компанії концепцію майбутньої споруди. Це можна зробити за допомогою будь-якого зручного для вас каналу комунікації: поштою, факсом, за телефоном чи електронною поштою. У відповідь наша компанія надасть необхідну інформацію або посилання на джерела, що допоможуть підготувати більше деталей для успішної подальшої розробки.
- Крок 2. За допомогою факсу, кур’єром чи електронною поштою розробник надсилає нам рисунки, схеми, опис та інші ідеї/деталі проєкту, разом із запитаннями чи конфліктуючими ідеями. Зверніть увагу, що такий опис має обов’язково містити інформацію про цілі проєкту та призначення майбутніх конструкцій з полікарбонату. Наш консультант з відділу технічної підтримки надасть відповідь, користуючись тим же каналом комунікації, а за необхідності — призначить персональну зустріч.
- Крок 3. Розробник проєкту разом з нашими спеціалістами продовжать розгляд та планування технічних рекомендацій для ваших цілей. Якщо є потреба, ми допоможемо підготувати документацію для спеціалізованого тендера або підготовки проєкту до реалізації.
- Крок 4. На фінішному етапі підготовки технічної документації, після узгодження всіх деталей і планів, головний інженер-розробник або керівник проєкту передають ці документи відповідним консультантам компанії “Karbosnab” для остаточного контролю та отримання завершальних інструкцій.
5. Основні переваги використання рівних листів полімерного скла BauGlas. - Застосування полімерного скла можливе у конструкціях, де внаслідок кліматичних особливостей або географічного розташування потрібно виконати скління з мінімальним нахилом або вертикально.
- Можливе використання для встановлення засклених дахів та вікон будь-яких обрисів, виконанні покрівельного покриття, панелей та різноманітних екранів.
- Зручно застосовується у багатьох типах опорних конструкцій з різного матеріалу або комбінації матеріалів: можна встановлювати та фіксувати в дерев'яні, сталеві, алюмінієві конструкції тощо.
- Полімерне скло надає можливість виконати завдання, що потребують ефективної та надійної герметичності.
6. Основні переваги використання формованих листів полімерного скла BauGlas (отриманих методами холодного або теплового формування).
Головною очевидною перевагою застосування полімерного скла є його висока пластичність при збереженні фізичних характеристик. Звичайно, робота з гнутим листом потребує складнішого та ретельнішого проєктування. та водночас це означає широкий спектр можливостей при створенні та проєктуванні готових виробів різних форм і розмірів. За потреби навіть в одному структурному елементі конструкції може поєднати деталі різних радіусів. Можна також сформувати акуратні зовнішні обриси, зберігаючи внутрішню форму елементів. Головне – дотримуватись всіх рекомендацій, інструкцій та правил до, під час та після формування полімерного скла BauGlas. Якщо потрібно, інвестувати час та гроші у додаткові операції, такі як попередня сушка та/або відпал.
7. Загальні умови.
- Усе вищезгадане не повинно тлумачитись як вимога або зобов'язання придбати матеріали скління від компанії “Karbosnab”. Розробники не повинні сприймати цю інформацію як завідомий тиск чи примусове створення договірних стосунків з компанією або будь-якою особою, яка діє від її імені. Рішення довірити проєкт або будь-яку його частину компанії “Karbosnab” залишається добровільним та свідомим вибором потенційного клієнта.
- Технічні спеціалісти компанії “Karbosnab” надають консультації, базуючись на своєму накопиченому досвіді та попередніх консультаціях подібних проєктів, відповідно до свого професійного знання та досвіду. Такі консультації мають рекомендаційний характер і не повинні сприйматись як зобов‘язання. Виключенням є ситуації, коли розробник проєкту та виробник полімерного скла досягли згоди щодо проєкту та створили договірні стосунки, зафіксовані письмово як спеціальна гарантія конкретного проєкту.
- Однак у разі, коли клієнт не дотримувався інструкцій щодо використання, способи обробки чи монтажу полікарбонату, наданих компанією-виробником, і це призвело до пошкодження матеріалу, всі надані гарантії будуть анульовані.